在铝合金重力铸造车间里,很多老板在算成本账时,往往只盯着设备的折旧和铝锭的采购价,却忽略了一个极其关键的隐形吞金兽——模具。
一副重力铸造模具,从采购进厂到最终报废,它的生命周期里会发生采购费、试模费、修模费、停机费以及废品损耗。很多厂子在采购模具时,采购负责人往往把“单价最低”作为核心指标,找外协模具厂压价。结果呢?模具进厂后,排气不畅导致气孔满天飞,材质不过关导致跑个几千模次就热裂,或者模具与机器接口不匹配导致换模半天搞不定。前期省下的几万块钱,在后期高昂的废品率和停机时间面前,根本不值一提。
重力铸造模具不仅是一块带凹槽的铁疙瘩,它是铸造工艺的物理承载者。今天,我们抛开单纯的型腔设计,从全生命周期成本的视角,拆解一下好模具与差模具在量产阶段到底差在哪。
算清成本账:采购价只是冰山一角
很多老板买模具,像是在买五金件。但其实,模具的成本要摊销到每一件合格铸件上。
一副便宜的模具,假设采购价10万,但每次生产良品率只有85%,且每个月都要停机半天修模;一副优质的模具,采购价15万,但良品率能做到97%,且半年不用动扳手。这中间的差价,很快就会被后端的废品损失和机床停机成本填平。
停机成本往往是极其高昂的。一台重型重力铸造机停机半天,少生产几百个件,不仅损失了产值,还要算上工人的基本工资、熔炼炉保温的电费。如果模具的热处理不到位,导致型腔早期龟裂,频繁地拆模、降模、去应力退火、重新上机,这中间的物流和人工成本,远远超过了模具本身的差价。
因此,聪明的工艺工程师在选模具时,一定会看模具钢的材质证明和热处理记录。是否采用H13电渣重熔钢?真空淬火后的硬度是否达到HRC48-52?表面是否进行了氮化处理?这些隐藏在铁皮内部的物理指标,才是决定模具寿命的基石。
接口与标准化:换模速度决定了设备稼动率
多品种、小批量的生产模式,在当下的铝压铸和重力铸造车间越来越普遍。今天干汽车支架,明天干电机壳体,后天干通讯散热器。如果模具的接口设计毫无章法,每次换模就是一场灾难。
人工拿着塞尺去量模具闭合高度,拿着扳手去调顶杆行程,甚至因为模具底板尺寸与机器的T型槽对不上,还得现场去借工具扩孔。这种非标化的模具,哪怕型腔做得再漂亮,换一次模耗费大半天,设备稼动率根本提不上来。
好的模具设计,在源头就做好了接口标准化。模具的底板厚度、定位销孔的位置、甚至水气和液压快插接头的型号,都采用统一标准。在盛世伟业的重力铸造机设计逻辑中,工作台面的尺寸和接口布局也是遵循高通用性的。当标准化的模具上机时,操作工不需要拿尺子量,定位销一插,压板一锁,水气管快插一接,几分钟内就能完成换模。换模时间压缩了,机床的利用率自然就上去了,小批量订单也能干出大批量的利润。
脱模系统的力学博弈:顶出力与抱紧力的较量
重力铸造的脱模,看似是简单的“顶出来”,实则蕴含着复杂的力学博弈。
金属液在模具中冷却凝固时,体积会发生收缩,紧紧抱住型芯并贴住模壁。如果顶出系统的设计不合理,或者顶针的布局偏心,在顶出的瞬间,铸件局部受力过大,极容易发生变形、甚至出现横向的隐性裂纹。这种裂纹在出厂探伤时可能查不出来,但到了客户机加工或者测试环节,直接整批退回。
优秀的模具,在图纸阶段就会通过软件模拟铸件的收缩抱紧力,精准计算需要的脱模斜度(通常在1到2度)。同时,顶针的排布必须避开铸件的重要受力面,且顶针截面积要足够大,防止在高温下被顶弯。
但模具的顶出设计,必须与铸造机的顶出系统完美契合。比如设备的顶出缸行程、顶出力大小,需要能承载这副模具的脱模阻力。如果设备的顶出机构具备快慢两段速度控制,模具的顶出也会更加平稳,避免瞬间冲击导致的铸件报废。
排气与冷却:模具内部看不见的流体迷宫
重力铸造没有压铸那种高速高压把空气挤出去的能力,金属液是在重力下缓缓充填的。因此,排气系统的设计,直接关系到气孔缺陷的生死。
一套精良的模具,会在金属液最后到达的死角、深腔顶部,设计精密的排气槽或者排气塞。排气塞的缝隙设计更是高科技,缝隙太小排不出气,稍大一点高温铝液就会钻进去堵塞缝隙。日常操作中,操作工必须定期用气枪或者专用清洗剂,清理排气塞和分型面上的残留物,保持透气通道畅通。
与排气并重的是冷却水路的布局。重力铸造追求“顺序凝固”,厚壁大部位必须先冷,薄壁部位后冷。为了达到这个效果,模具内部通常会预埋独立的点冷管(Jet Cooling)。这些细小的铜管,犹如模具的毛细血管,高压水流直接喷射在热节区域。如果水路设计不合理,或者模具长期使用导致内部结垢堵塞,该冷的地方冷不下来,铸件内部就会全是缩松。
模具维保:延长寿命的物理防线
模具买回来,不代表可以一直用到报废。日常的维保,是延长模具寿命、摊薄成本的最后一道防线。
首先是涂层管理。重力铸造在浇注前,需要在模具表面喷涂保温涂料。涂料喷得太薄,高温铝液直接接触钢面,容易粘模、拉伤模具;喷得太厚,不仅铸件尺寸跑偏,涂层还会剥落卷入铝液中形成夹渣。熟练的喷涂工,会保持喷枪与型腔的垂直距离,均匀覆盖,绝不漏喷。
其次是预热曲线。冷模具绝对禁止直接浇注。必须通过模温机或者预热枪,将模具从室温缓慢均匀地加热到200度到250度以上。如果加热太快,模具内外温差过大,内部会产生巨大的热应力,导致微裂纹的诞生。
最后是定期的去应力退火。模具在经历了几千甚至上万次的热胀冷缩后,内部会累积大量的残余应力。当应力达到临界点,模具就会突然开裂。有经验的厂子,会在模具生产了五千到一万模次之后,将其拆下,送去做一次回火去应力处理。这半天的“体检”,能让模具多干上万次活。
从经验走向数据:模流分析的前瞻价值
以前开模具,全凭老法师的直觉:“这里加个排气槽,那里走一道水道”。这种经验主义在面对结构简单的法兰盘、支架时还能应付,一旦遇到新能源汽车的薄壁电驱壳体,或者带有复杂水套的电机外壳,传统的试错法就会带来惊人的成本。
现代重力铸造模具的研发,早已引入了模流分析(如Magma等软件)。在电脑里输入金属液的温度、模具的材质和冷却水路布局,软件能精确模拟出铝液在型腔内的流动轨迹、温度场变化以及缩孔缩松可能出现的位置。工程师根据这些数据,在开模前就能优化浇注系统和冷却管路。
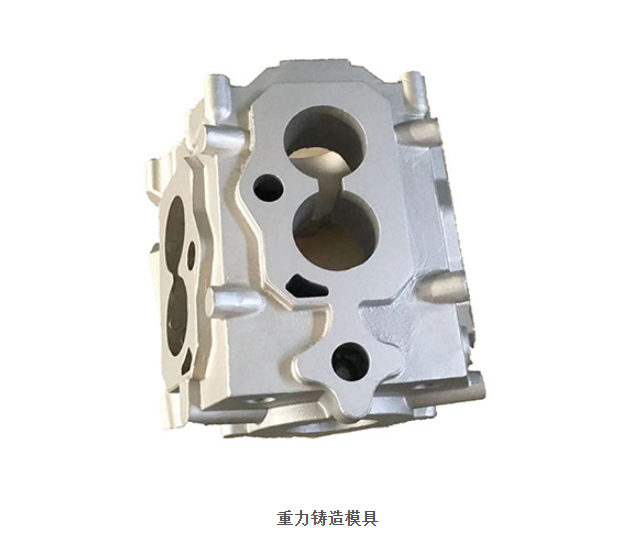
将设备与数据结合,才是未来的趋势。盛世伟业在生产重力铸造设备时,也致力于将设备的控制参数(如倾转曲线、模温机联动信号)与模具的设计数据进行匹配。只有当设备的精准执行与模具的精密设计融为一体时,废品率才能真正降到谷底。
重力铸造是一场材料、设备与工艺的综合考量。把模具的钱花在明处,用标准化的接口提升效率,用科学的维保延长寿命,这笔全生命周期的账,算得越明白,工厂在激烈的市场竞争中,底盘就越稳固。


