

在铝合金重力铸造车间里,经常能看到一种让人头疼的现象:老板花了大价钱买回了性能优异的铸造机,倾转速度平稳、控制系统精准,但浇注出来的铸件,要么表面全是密密麻麻的针孔气孔,要么内部探伤全是缩松,甚至模具跑个几千模次就开裂报废。
很多负责生产的厂长或者工艺工程师,会把问题归咎于铝液温度不对、设备压力不稳,或者操作工的手法不行。但在排查了一圈之后,往往忽略了整个工艺链条中最核心的“物理容器”——重力铸造模具。
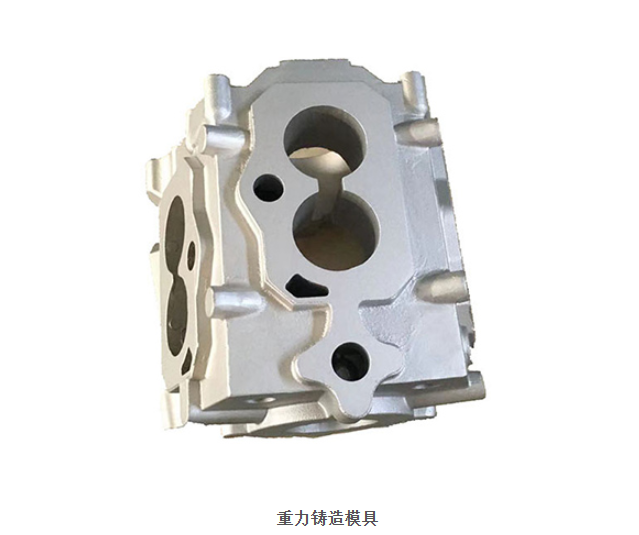
模具绝对不仅仅是给金属液提供一个形状的铁疙瘩。在重力铸造中,金属液靠自身重力充型,没有高压压铸那种瞬间的挤压排气能力。充型过程极其依赖模具内部的排气设计、温度梯度以及脱模系统的顺畅度。一套设计不合理、材质处理不到位的重力铸造模具,就算配在盛世伟业这类性能扎实的重力铸造机上,也绝对干不出高质量的活。
热交变应力下的材质博弈:模具为什么会早期开裂?
重力铸造(特别是金属型重力铸造)的模具,工作环境极其恶劣。铝液的浇注温度通常在680℃到720℃之间,模具在极短的时间内被铝液加热,随后又在冷却水或风冷的作用下迅速降温。这种长年累月的高频热交变,对模具钢的考验是全方位的。
如果模具材料选型失误,或者热处理(淬火与回火)工艺存在瑕疵,模具表面在热胀冷缩的反复拉扯下,极易产生热疲劳裂纹。最初是型腔表面出现细密的龟裂,随着生产继续,裂纹会向内部延伸,最终导致模具开裂或者铸件表面拉伤。
通常,重力铸造模具会选用H13(4Cr5MoSiV1)等优质热作模具钢。但在实际制造中,很多小模具厂为了控制成本,会使用非电渣重熔的普通钢料,内部杂质多、偏析严重。对于大批量生产的汽配或通讯件,模具钢必须经过严格的锻造比控制,并在粗加工后进行去应力退火,精加工后再次进行表面氮化处理。表面硬度提上去了,抗热疲劳的能力才能匹配得上频繁的浇注循环。
排气系统的暗战:气孔缺陷多出在这里
重力铸造靠重力充型,金属液流速较慢,型腔内的空气如果来不及排出,就会在铸件内部形成气孔,或者在表面形成冷隔和浇不足。所以,模具的排气系统设计,直接决定了良品率的生死。
一套成熟的重力铸造模具,排气并不是简单地在分型面上用角磨机随便割几道槽。正规的做法是在模具的顶部、死角、金属液最后到达的区域,设计精密的排气塞或者排气槽。排气槽的深度通常要严格控制在0.05mm到0.1mm之间。太深了,铝液会顺着缝隙喷出来,不仅危险还容易产生飞边;太浅了,空气排不出去,铸件直接报废。
此外,模具的分型面、型芯与型腔的配合间隙,也是天然的排气通道。这就要求模具在加工时的配合精度极高。如果模具精度不够,配合面间隙过大,不仅会跑铝,还会导致充型时卷气。模具厂在配模时,必须进行专业的合模检测,确保四周间隙绝对均匀。
冷却水道的布局逻辑:决定铸件内部缩松的命脉
重力铸造的凝固原则是“顺序凝固”——远离浇口的部位先凝固,靠近浇口的部位后凝固,这样冒口或浇道才能持续为内部提供补缩。如果这个顺序乱了,厚大部位内部就会形成缩松空洞。
控制凝固顺序的关键,在于模具内部冷却水道的布局。很多简单的模具只在外围打几个直通水孔,这在干结构简单的件时还能凑合。但如果面对的是发动机缸体、电机壳体这种壁厚差异极大的复杂件,普通水孔就完全不够用了。
现代精密的模具设计,会在厚大部位布置独立的点冷管(Jet Cooling),通过高压水流直喷局部,强行加速该区域的降温。同时,在远端或者薄壁区域,反而可能需要通入热油或模温机来保温,防止冷隔。模具内部分水道布局的合理性,需要通过铸造模拟软件(如Magma或AnyCasting)进行前期的模流分析来验证,而不是凭感觉打孔。
模具与铸造机的“物理拼图”
模具做得好,还得装得上、推得出。这就涉及到了模具与铸造机(如盛世伟业生产的重力铸造机)的接口匹配问题。
很多厂子拿着一张图纸找模具厂开模,模具做好了,拉到车间一上机,发现动模板的T型槽间距对不上,或者顶杆分布的位置与设备底部的顶出机构干涉。这种“机模不匹配”的闹剧,不仅耽误交期,还极容易损坏设备。
规范的模具设计,在开图前就必须拿到铸造机的详细接口参数。包括设备的最大开档距离、最小闭合高度、工作台面的准确尺寸、导柱的分布、以及顶出液压缸的顶出力和行程。比如,模具的闭合高度必须与设备的开档范围精准匹配,若模具过厚,设备的倾转机构在锁模时可能无法形成有效的机械死点,导致浇注时胀模漏铝。盛世伟业在给客户配套重力铸造机时,通常会提供详细的设备接口图纸,甚至在客户委外开模时提供技术复核,这正是为了防止机模相斥的隐形成本发生。
日常维保与脱模系统的损耗逻辑
有了好模具,车间的维保习惯直接决定了模具的实际寿命。
首先是涂料的管理。重力铸造为了防止粘模,需要在型腔表面喷涂一层保温涂料。涂料的厚度极有讲究,喷薄了,铸件容易拉伤模具,且因保温不良产生冷隔;喷厚了,铸件尺寸变小,且型腔散热不良,导致内部缩松。操作工必须根据铸件的大小和壁厚,均匀喷涂,并在每一模之后用气枪吹净残留的涂料皮和铝屑。
其次是模具的预热。刚开机时,冷模具如果直接浇注700度的铝液,巨大的温差极易导致模具表面热裂。必须通过模温机或加热枪,将模具均匀预热至200度到250度以上,才能开始批量浇注。
最后是顶出机构的维护。顶针长期在高温下往复运动,容易卡滞。如果顶针断裂或者磨损导致顶出面变小,铸件在顶出瞬间受力不均,极容易变形或开裂。定期清理顶针孔内的铝皮,涂抹耐高温油脂,是延长模具寿命的基本功。
重力铸造是一项古老但充满细节的工艺。模具作为铸造之母,其材质、排气、冷却与配合精度,直接决定了车间的废品率与利润。把模具当作核心工艺装备来对待,而不是随便采购的铁模,这才是工厂走向高质量制造的起点。


