



在五金冲压、汽车零部件压装以及各类装配车间里,C型油压机因为三面敞开、操作视线极佳、上下料极其方便,一直是产线上的主力机型。但很多刚接触这类设备的厂长和工艺员,常常会遇到一个极其隐蔽的麻烦:明明买的是100吨甚至200吨的机器,压装小尺寸工件时挺准,可一旦换上稍微大一点的异形模具,或者受力点不在工作台正中心时,压出来的工件就会出现偏位、压痕深浅不一,甚至模具导柱直接被“啃”出了深深的划痕。
去查液压系统,压力表读数正常;去查模具,刀口极其锋利。其实,真正的元凶藏在设备的物理骨架里——C型机床天生自带的“单臂”悬挑结构,在极大压力下发生了一种肉眼看不见的弹性变形(业内俗称“张口”)。今天,我们不谈液压阀组,纯粹从材料力学、结构设计以及导向博弈这三个硬核维度,拆解一下一台合格的重型C型油压机,到底是如何在极端受力下死磕微米级精度的。
悬臂结构的力学软肋:力流为何在拐角处“卡脖子”?
要搞懂“张口”现象,得先明白C型机的受力逻辑。四柱压机的受力是封闭的,压力在四根柱子内部循环;而C型压机是一个开口的悬臂结构。
当主油缸向下施加几百吨推力时,反作用力会通过机架的反向拉扯来平衡。这股力流从油缸出发,沿着上悬臂向后传递,绕过C型的背部拐角,再通过底座回到工作台。在这个传递过程中,背部拐角处(喉口)承受着极其巨大的弯矩和剪切力。如果设备的钢结构单薄,或者内部缺乏合理的力流引导,整个上悬臂就会像一根被压弯的悬臂梁一样,产生微小的向上翘起(张口)。
即使这个翘起量只有0.1毫米,反映在模具上,就是上下模的间隙瞬间失衡。刀口的一方切入过深,另一方却没切透。这种物理形变不仅会导致严重的飞边和毛刺,还会产生巨大的侧向应力,直接破坏模具的导向结构。
对抗形变的结构魔法:如何用钢铁骨架“缝合”软肋?
既然物理定律无法改变,那就必须在结构上用足够的钢铁冗余去强行对冲。重型C型油压机的机架设计,绝不是随便焊几块厚钢板那么简单。
优秀的设备通常采用高强度的整体铸钢,或者厚板拼接后内部密集布筋的焊接结构。在C型的拐角处(应力最集中的地方),必须设计极其粗壮的加强筋板,让力流平滑过渡,而不是死磕在一个直角上。此外,焊接或铸造完成后,机身必须经历严格的去应力退火处理。如果内部残余的应力没有释放干净,机器哪怕在静置状态下都会慢慢发生形变,加工出来的工作台面自然就不平了。盛世伟业在生产重型C型油压机时,对机身的配重和喉口的加厚有着极其严格的物理限定,其核心目的就是锁死这台机器的“抗拉伸底线”。
导向精度保卫战:加长导套与淬火立柱的硬约束
机架的弹性形变极难完全消除,这时候,就必须依靠精密的导向系统来兜底。
如果你的设备只有一个短短的导向套,当上悬臂发生微小翘起时,压头也会跟着发生倾斜。为了对抗这种致命偏斜,现代高精度的C型机采用了加长导向套设计。长长的导向套就像一截紧紧抱死活塞杆的轨道,它提供了极强的抗侧向力矩。配合四柱表面经过高频淬火并镀硬铬的立柱,即使在机架发生微量变形的瞬间,也能强行把压头的运动轨迹拉回垂直线上,确保上下模在合拢时的绝对平行。
在日常维保中,操作工必须每天用干净抹布擦拭导柱。因为一旦带有金属碎屑的油泥卡入加长导套,形成干摩擦,再硬的立柱也会被拉出沟槽,那一刻,设备的精度就彻底报废了。
偏载工况下的生死线:避免“啃模”的几条铁律
了解了C型机的物理特性,工艺人员在排布模具时就必须守住几条铁律。
首先,尽量避免极限偏载。虽然加长导套能提供保护,但如果模具的受力点长期偏离中心超过机身宽度的三分之一,机身的扭曲是迟早的事。如果产品工艺必须偏心,那么在选型时,就必须采购比理论计算吨位大上一到两个级别的机型,用更厚重的机架来抵御偏载带来的形变力矩。
其次,模具的闭合高度必须匹配设备的最大开档。很多人为了压薄件,在模具下垫了厚厚的铁块,导致机器每次都要跑满行程。行程越长,导向套在外部暴露的时间越久,抗偏载能力就越差。合理利用设备的有效开档,尽量让模具贴近工作台,是对设备精度的最佳保护。
选型的经济账:为什么便宜的C型机最“吃”成本?
在采购环节,经常有客户拿不同厂家的C型机报价来对比,觉得只要吨位一样,谁便宜就买谁。但这正是容易踩坑的地方。
便宜的设备,往往在机架钢板厚度、加强筋密度和机加工精度上做了减法。刚买回来时,压个薄铁片没问题;用上一年半载,随着钢材内应力的释放,机架逐渐变形,压出来的件开始偏位。此时你找厂家,厂家只会说这是正常使用磨损。
为了这微小的变形,你不得不把昂贵的精密模具送去修模,或者安排专人在冲压后打磨毛刺,这人工费和废品费,早就超过了当初买便宜机器省下的几万块钱。像盛世伟业坚持在整机刚性上留足冗余的设备,虽然初次采购成本可能不是最低的,但它在漫长生产周期里给你保住的良品率和模具寿命,才是真正的利润。
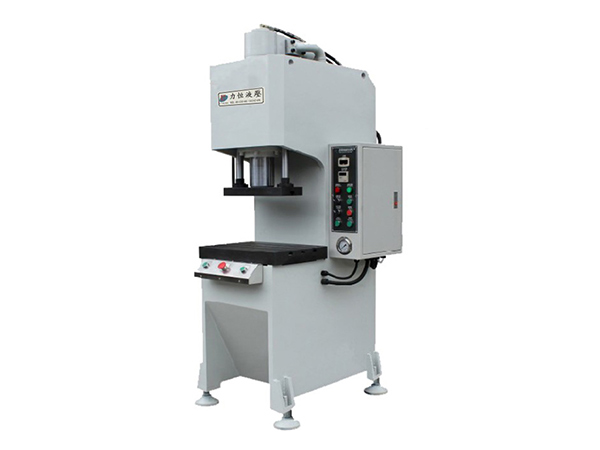
C型油压机的“张口”形变,是物理规律给制造业出的难题。看懂设备机架内部的钢板厚度,看透加长导套在对抗偏载时的力学价值,再去审视那些控制压力的参数,你才能在车间里选对那台真正能抗压、不变形的钢铁猛兽。


