


在铝合金液态模锻(挤压铸造)车间里,经常能遇到一种极具迷惑性的现象:工厂花重金引进了性能优异的液态模锻机,伺服系统响应极快、主缸压力强劲,但在实际试产时,要么产品内部探伤缩松严重,要么表面出现难以修复的冷隔与拉伤。
面对这种情况,工艺团队往往会把机器参数翻来覆去地调,甚至开始怀疑设备本身有缺陷。但经过深入的排查,问题往往指向了同一条隐秘的战线——模具。在液态模锻这种“高温加极高机械压力”的双重极限工况下,模具绝对不是一块简单的“带凹槽的钢疙瘩”。它是热力学与流体力学的交锋阵地。
一套真正懂行的液态模锻模具,是如何通过结构设计来对抗物理极限的?今天,我们从热平衡、排气力学以及与主机的刚性耦合这三个底层逻辑,拆解模具设计中的技术博弈。
排气力学:在“绝对密封”与“顺畅排气”间走钢丝
液态模锻与高压压铸最大的区别在于充型速度。压铸是高速射流,几毫秒就能填满型腔,依靠瞬间的冲击把气体从排气槽逼出去。而液态模锻是慢速充填(层流或半层流),随后在长达几十秒的时间里施加高强度的静压力。
这种工况对模具的排气设计提出了极其苛刻的要求。如果排气槽开得太大,在随后的高压保压阶段,尚未完全凝固的金属液就会顺着排气槽喷射出去(也就是俗称的“跑铝”),这不仅极其危险,还会产生难以清理的飞边,甚至卡死模具。但如果排气槽开得太小或者排气位不对,型腔深处的空气排不出来,就会在铸件内部形成气孔,或者憋在死角导致局部浇不足。
行业里成熟的解决方案是采用微缝排气塞。这些排气塞通常由特殊合金粉末烧结而成,内部布满了微米级的孔隙。气体可以顺畅穿透,而液态金属由于表面张力的存在,无法渗漏过去。但这并非一劳永逸,排气塞在连续的高温下极易被积碳或氧化物堵塞。这就要求模具设计时,必须将排气塞布置在便于操作工日常拆卸、清理的位置。模具的排气设计,本质上是对气体动力学与金属液流体特性的精准平衡。
热平衡控制:决定主机压力能不能“传到底”
液态模锻之所以能让铸件致密无缺陷,核心在于机器把巨大的压力“压”进了正在收缩的金属内部。但是,如果模具的温度场控制失误,这个补缩过程就会被物理阻断。
这涉及到模具内部冷却水路的精妙布局。靠近浇口的区域,往往是铸件最厚大的地方,也是最后凝固的地方。如果这里冷却太快,表层金属过早结壳,主机的巨大压力就无法穿透这层硬壳去压实内部,缩松缺陷便不可避免地产生了。相反,在远离浇口的薄壁区域,如果冷却跟不上,晶粒会变得粗大,影响力学性能。
因此,现代高端的液态模锻模具,会在浇口和厚大热节处布置独立的“点冷管”(Jet Cooling)。高压冷却水从细小的铜管喷嘴直接喷射到模具背部的深孔内,瞬间带走局部巨大热量,形成定向的凝固梯度。同时,在模具的远端,有时甚至需要接入模温机通入热水,以防止薄壁处过早冷隔。
这套热平衡系统,还必须与压机的控制系统联动。盛世伟业在液态模锻机的设计中,预留了丰富的多路冷却控制接口,模具上的热电偶信号和电磁阀可以与主机PLC通讯。机器根据设定的工艺曲线,精准控制每一路水路的开合与流量,这才能真正把主机的吨位优势转化为铸件的致密度。
刚性匹配:模具底板与高锁模力的抗衡
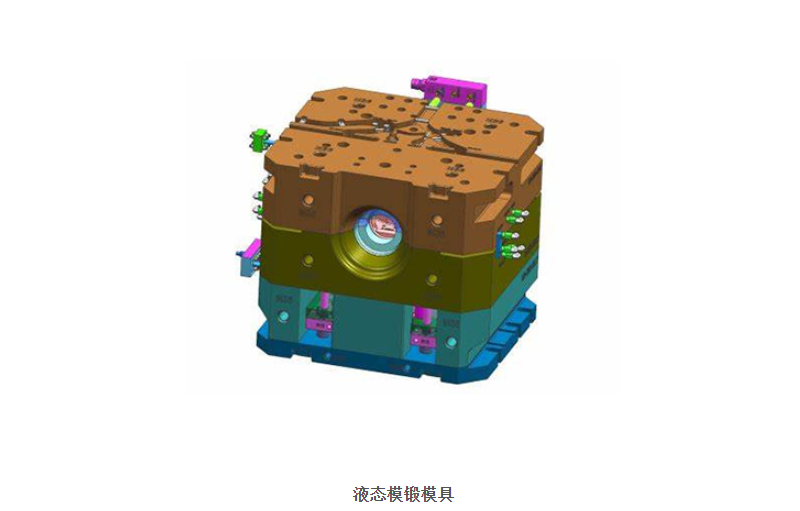
液态模锻机在保压时,动模板和静模板之间承受着几百吨甚至上千吨的锁模力。这股巨大的压力,最终是由模具的底板、模架以及型腔结构来承受的。
很多工厂在开模时,往往忽略了模具底板的厚度和材质。如果用厚度不足的普通中碳钢板做底板,在长期高压挤压下,底板会发生弹性甚至塑性变形。底板一旦翘曲,模具的分型面就合不严,高压铝液就会钻入缝隙,形成极厚的飞边。更严重的是,翘曲的底板会传递偏载力给压机的立柱,导致设备的导向精度受损。
合格的液态模锻模具,其模架和底板必须经过有限元受力分析。通常采用高强度合金钢锻造,并进行调质处理。模具的总厚度必须与压机的有效开档高度精确匹配。如果模具过厚,压机的锁模机构无法形成有效的机械刚性,容易产生退让;如果模具过薄,则无法填满上下模板之间的空间,设备无法提供锁模力。这要求模具设计方在开图前,必须与压机厂家(如盛世伟业)进行详细的接口尺寸复核。
接口标准化与维保逻辑:产线稼动率的隐形账本
在微利时代,设备停机的每一分钟都在消耗利润。液态模锻模具不仅要在技术上过硬,在接口设计上还必须具备极高的通用性和快换性。
传统的模具往往一根水管接半天,一个顶杆孔对不准就得现场去扩孔。现代的标准化模具,底板上的定位销孔、T型槽间距、水气快插接头,全部遵循统一标准。当换模时,操作工只需推入模具,锁紧压板,插上快插头,并在触摸屏上调用对应的工艺配方,十几分钟就能恢复生产。
在日常维保上,模具比设备更娇贵。脱模剂的喷涂是每天的重头戏。喷涂太厚,不仅影响铸件的热传导,其燃烧产生的气体还会卷入金属液中增加含气量;喷涂太薄,高温金属液与模具钢直接接触,极易发生粘模和拉伤。操作工必须熟练掌握微雾喷涂的手法,确保型腔表面形成一层薄而均匀的隔离膜。
此外,模具在经历了上万次的极热极冷和高压冲击后,内部会累积大量的残余应力。聪明的车间主管会在模具生产到一定模次(如八千到一万模次)后,主动将模具拆下,送入热处理炉进行去应力退火。这看似耽误了两天生产,却能有效防止模具在深夜无人时突然开裂报废,保住了模具本身,也保住了整条产线的生产计划。
液态模锻的良率,从来不是单一机器参数的产物,而是设备、模具、工艺三者深度咬合的结果。把模具的排气、冷却和刚性接口做透,不仅是对核心工艺的尊重,更是工厂在高端铝合金成型赛道上,最稳固的利润护城河。


