

在液态模锻(也称挤压铸造)车间里,经常能遇到一种尴尬的情况:工厂花大价钱上了一台性能稳定的液态模锻机,伺服控制系统精准、主缸压力强劲,但生产出来的铝合金结构件,要么内部探伤缩松超标,要么工件表面出现拉伤拉裂,甚至模具跑个几千模次,型腔就出现了严重的疲劳裂纹。
很多工艺工程师会习惯性地去查压射速度、查铝液温度。但实际上,液态模锻与高压压铸、重力铸造最大的区别在于“高压下凝固”。这意味着,模具不仅要承受高温金属液的炙烤,更要承受持续几十秒、甚至一分钟以上的极高机械挤压应力。模具绝不仅仅是成型容器,它是一个在极端恶劣工况下工作的受力结构件。
一套优秀的液态模锻模具,在结构设计、材料选型、排气逻辑以及与主机接口的匹配上,有着极其严苛的工程标准。今天,我们跳出单纯的图纸设计,从力学与产线成本的角度,拆解液态模锻模具的核心痛点。
材质与热处理:对抗高压交变应力的物理底线
液态模锻模具的失效模式,与普通的压铸模具截然不同。压铸模主要承受高速液流的冲刷和热冲击,而液态模锻模具主要承受的是极高的机械交变应力。在保压阶段,模具型腔内部承受着几十兆帕甚至上百兆帕的静压力,一旦卸载,应力又瞬间释放。
这种反复的“加载-卸载”过程,对模具钢的屈服强度和抗疲劳性能是极致的考验。如果模具钢内部存在偏析或微裂纹,在高压下极易迅速扩展,导致模具早期开裂报废。因此,液态模锻模具通常必须采用优质的热作模具钢(如H13电渣重熔钢),且在粗加工后必须经过严格的真空淬火与多次回火处理,硬度通常要控制在HRC48-52之间。硬度太软,型腔易塌陷变形;硬度太脆,又容易在高压下崩角。表面往往还需要进行渗氮或氮化钛涂层处理,以提升表面的耐磨性。
排气系统的博弈:在绝对密封与顺畅排气间走钢丝
液态模锻的充型速度比压铸慢得多,它没有压铸那种高速喷射的能力。这就带来了一个极其棘手的排气问题:金属液是缓慢推挤进入型腔的,如果排气不畅,空气就会被包裹在内部,形成致命的内部气孔。
但与重力铸造不同的是,液态模锻在充型完毕后会施加极高的机械压力。如果排气间隙设计得太大,高压下金属液就会顺着缝隙喷射而出(跑铝),这不仅极度危险,还会产生难以清理的飞边;如果排气间隙太小,气体又排不出去。这就需要在模具设计时,极其精准地控制分型面的贴合精度,并在死角区域巧妙布置微缝排气塞或排气槽(缝隙通常在0.03到0.05毫米之间)。在机器施加高压的瞬间,这微小的缝隙必须足够“刚性”,以抵抗金属液的挤入,这就要求模具的合模机构具有极高的刚性和配合精度。
冷却水道的热平衡:打破“外冷内热”的缩松魔咒
液态模锻之所以能消除缩松,依靠的是极高的机械压力。但要想压力传递到铸件内部,一个先决条件是:铸件的表层不能过早凝固形成硬壳,否则外面的压力就压不进去了。
这就要求模具的冷却系统极其考究。浇口附近的厚大部位需要慢冷,以保持补缩通道的畅通;而远离浇口的薄壁部位则需快冷,防止晶粒粗大。现代复杂的液态模锻模具,会在内部布置多路独立的点冷管(Jet Cooling)。这些细小的水路与铸造机(如盛世伟业的液态模锻机)的分区温控系统相连。主机通过控制各水路的电磁阀,精准实现差异化的冷却节奏。如果模具水路设计不合理,或者长期使用后结垢堵塞,就会导致局部温度失控,工件内部的缩松缺陷便会立刻显现。
与主机的刚性接口:决定换模效率与压机寿命
模具与主机的接口设计,往往是最容易被忽略的“隐形坑”。
很多工厂在买设备时,机器的工作台面尺寸是固定的,但后来找模具厂开模时,模具底板做得过大或过小,导致压板锁不死。更麻烦的是顶出系统的匹配。液态模锻的脱模阻力极大,如果模具上的顶杆分布与主机底部的顶出液压缸顶杆孔不对齐,或者模具需要的顶出力超出了主机顶出缸的极限,模具就无法正常退料。
优秀的模具设计,在源头就会与压机端对齐所有的物理接口。包括锁模槽的位置、顶出孔的排布、模具的总高度与压机开档的匹配。在盛世伟业的设计逻辑中,提供高标准的设备接口参数是配套服务的基础。当模具底板采用标准化设计时,水、气快插接头一插,定位销一卡,几分钟就能完成换模。标准化的接口,是提升设备稼动率的第一道防线。
模具维保与全生命周期成本核算
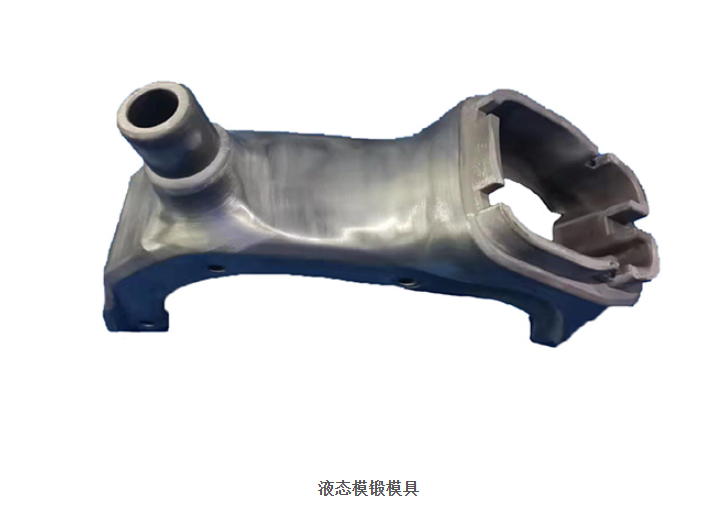
一副优质的液态模锻模具,造价通常在几万到几十万不等。如何让这几十万的投资发挥最大价值,靠的是日常严苛的维保。
首当其冲的是涂层管理。液态模锻严禁脱模剂喷涂过厚。过厚的涂层不仅会改变铸件尺寸,更会因为涂层燃烧产生气体卷入工件。操作工需要采用专用的微雾喷涂设备,均匀地喷上薄薄一层,并在每一模之间用高压气枪吹净型腔的残渣。
其次是去应力退火。模具在经历了上万次的高压蹂躏后,内部会累积巨大的残余应力。聪明的厂长会在模具生产了五千到一万模次后,强制将其拆下,送去做一次专业的回火去应力处理。这看似耽误了一两天的生产,却能避免模具突发性开裂导致的产线瘫痪。
最后是热平衡的维护。停机下班前,绝不能直接关水走人。模具如果骤冷骤热,极易产生热裂纹。应当按照工艺规范,逐步减小冷却水流量,让模具自然降温。
在制造业微利的当下,液态模锻模具的选型与使用,绝不是买一块铁疙瘩那么简单。它是材料学、流体力学与机械传动的综合体。选对材料,设计好排气与冷却,并与性能过硬的液态模锻主机完美匹配,这才是保证生产线源源不断输出高质量产品的根本逻辑。


