在叉车、起重机、电梯以及大型健身器材的制造链条中,平衡重块(配重块)是一个不可或缺但又极其低调的部件。它的核心功能是提供稳定的重量和精确的重心。很多工厂在采购配重块液压机时,往往只关注“压力够不够大”,以为只要吨位到位,把材料硬压成方块就行了。
但实际投产后,问题接踵而至:压出来的配重块不是中间疏松导致重量不够,就是脱模时边缘开裂,甚至同一批次的块重心偏移,装到设备上引起震动。其实,平衡重块看似粗糙,其成型工艺对液压机的排气设计、压缩比控制以及退料机构有着极深的内在要求。今天我们从设备结构与成型力学角度,拆解一下干好配重块到底需要迈过几道坎。
大截面压制的排气博弈:密度与气孔的较量
配重块的体积通常较大,截面积宽。这就带来了一个致命问题:在压制过程中,粉料(如矿粉、铁粉、水泥混合物)或颗粒料内部蕴含着大量空气。
当主缸带着巨大的压力往下压时,如果模具的排气槽设计不合理,或者液压机的加压速度过快,材料内部的空气根本来不及排出,就会被死死封在内部。一旦泄压脱模,这些被压缩的空气失去外部压力束缚,会发生膨胀,导致配重块内部出现空鼓、分层,甚至表面起泡。
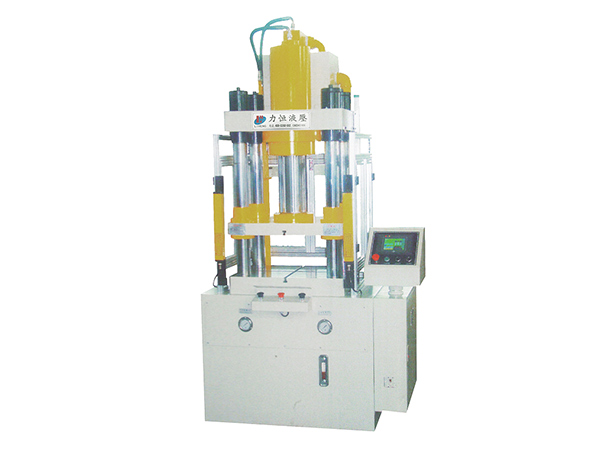
因此,优秀的配重块液压机,其压制逻辑绝不是“一压到底”。在电气控制上,设备需要具备“多段排气”功能。滑块下压一段距离后,主缸瞬间微抬(泄压),给内部空气一个逃逸的窗口,然后再继续下压,反复两三次,最后才进入高压保压阶段。这种“压-停-泄-再压”的时序控制,对液压阀组的响应速度要求极高。盛世伟业在平衡重块液压机的系统设计中,将多段泄压与排气逻辑固化在PLC程序中,让操作工只需设定好排气次数与停顿时间,设备就能自动执行,有效规避了内部空洞的隐患。
单向与双向压制:决定配重块重心的核心变量
配重块对重心的敏感度极高。如果材料在模具里分布不均,导致一头密度高、一头密度低,成型后的块在进行动平衡测试时就会不合格。
传统的液压机多为单向压制(只有上缸往下压)。在成型厚壁配重块时,材料与模壁之间的摩擦力会阻碍压力的向下传递,结果就是“上面硬如铁,下面松如沙”,密度梯度非常大。
为了解决这个问题,现代重型配重块液压机必须具备下顶料缸(下缸)浮动压制功能。在压制过程中,下缸不是死顶着模具,而是随着上缸的下压,按照设定的压力曲线同步退让。这样,材料在上下两端同时受到挤压,大大缩小了密度梯度,保证了配重块从头到尾的重量一致性。工作台设有的顶料缸不仅承担退料任务,在压制阶段更是作为浮动压制的核心执行件。这要求设备底座的刚性极强,且上下缸的液压回路互不干涉。
重载退料机构:克服抱紧力的最后一道关卡
配重块成型后,体积庞大且紧贴着模具内壁。退料,是配重块生产中极其耗神的一环。
我们经常会看到一些厂子的压机在脱模时“力不从心”。由于配重块的侧面积大,脱模瞬间的摩擦阻力极大。如果设备的顶料缸出力不够,或者顶出速度控制不好,极其容易出现硬顶导致的边缘掉角或横向裂纹。
解决这个痛点,要求顶料系统具备极高的起拔力。设备不仅需要配置大缸径的顶出油缸,还需要在液压回路中加装蓄能器,以便在脱模瞬间瞬间释放大流量高压油,实现强有力的“快顶”。此外,顶杆的布局必须经过严谨的力学计算。如果顶杆集中在中心,边缘就会悬空,受重力影响容易塌陷;顶杆必须均匀分布在配重块的承力面上。
同时,模具的脱模斜度也起着决定性作用。由于配重块材料(尤其是含水泥或树脂的)抱紧力大,通常在模具设计时需要预留比常规冲压件更大的脱模斜度(如1到3度)。设备的顶出速度可调,慢速启动,平稳脱出,这样才能保证毛坯的完整度。
材质配方对设备特性的反向要求
平衡重块的材质五花八门,有铸铁配重、水泥配重、矿粉复合配重,甚至还有废钢渣压制的。不同配方,对液压机的要求截然不同。
铸铁屑压制:铸铁密度大,需要极高的成型压力(通常在几百吨甚至上千吨)才能压实。这对设备的机架刚性提出严苛要求。四柱必须采用高强度合金钢,且经过调质处理,表面镀硬铬,以承受长期的极限载荷而不发生永久变形。
水泥或矿粉复合压制:这类材料水分较大,腐蚀性较强。如果设备的立柱和工作台防锈处理不到位,用不了半年就会锈迹斑斑,影响导向精度。同时,这种材料在压制后需要保压较长时间,以确保水分被挤出、颗粒重新排列。液压系统的保压性能(内泄漏控制)必须极度优秀。采用进口密封件和高压子母缸结构,是保证长效保压的关键。
塑料包铁或树脂混合:这类材料在受压时有一定的回弹,且对模具温度有要求。设备可能需要预留加热板接口,或者在压制工艺上需要“带压冷却”,即保压时间延长至材料完全定型。
产线维保与隐性能耗账本
在粉尘较大的配重块车间,设备的日常维保是一场持久战。
粉尘管理是第一要务。配重材料多为粉末状,微小的粉尘一旦进入液压系统的油池,或者吸附在立柱上,就会变成致命的研磨膏。四根立柱必须配备可靠的防尘圈,每天交接班要用气枪和抹布清理立柱表面。如果发现立柱有拉毛现象,往往就是粉尘入侵、导套磨损的前兆。
液压油的温控。配重块压制通常需要保压几十秒甚至数分钟,这是极其吃能耗的环节。如果采用定量泵,多余的高压油全部溢流发热,油温飙升,密封件很快老化。因此,采用恒压变量泵,在保压阶段自动减小排量,既维持了压力,又减少了发热,不仅省电,更延长了液压件的寿命。
安全装置的强制约束。配重块模具极其沉重,换模和清理时的风险极高。除了常规的双手操作,设备正面必须配置高灵敏度的安全光栅,一旦光幕被遮挡,立刻切断下压指令。这不仅是合规要求,更是保护车间财产和工人安全的底线。
搞定一个合格的平衡重块,其实是液压机机械刚性、液压精细控制与模具工艺三者结合的艺术。把排气摸透,把重心压匀,把退料做稳,这三点做好了,哪怕面对再刁钻的材料配方,设备也能稳稳当当地砸出利润来。


