



在铸造车间的制芯工段,砂芯的废品率往往是车间主任最头疼的指标之一。砂芯射不实、表面疏松、或者脱模时一碰就碎,这些问题不仅耽误了前道的制芯效率,更会导致后道浇注时出现严重的夹砂、气孔甚至穿漏,直接让整炉金属液报废。
遇到砂芯质量不稳,很多人的第一反应是设备“力气”不够或者温度不够。在采购新设备时,甚至片面追求“大射砂筒”、“大加热功率”。但实际投产后却发现,加热管烧得通红,砂芯表面都快焦了,中心却依然是松散的覆膜砂。
这说明,砂芯机的核心壁垒根本不在于把功率堆多大,而在于设备内部极其苛刻的“热平衡与流体力学”设计。今天,我们抛开常规的参数表,从微观排气、热场分布以及机械微振这三个底层逻辑,拆解一下现代砂芯机到底该如何驯服那一堆调皮的覆膜砂。
排气阻力与射砂流场:压力表有数,为何砂芯还是射不实?
砂芯机的工作原理,是用压缩空气将覆膜砂高速射入加热的芯盒型腔。很多操作工发现,气压表显示的压力很足,但芯盒的深腔和死角处,砂芯总是缺料或者紧实度极差。
问题出在空气的“逃亡”路径上。当大量覆膜砂被高压气体瞬间推入型腔时,型腔内的空气必须被同步排出去。如果芯盒上的排气塞被堵塞,或者排气面积设计不足,型腔内就会形成极强的“背压”。这股背压会顶住射入的砂流,导致死角处根本吃不到砂,或者砂粒之间的间隙变大,紧实度直线下降。
因此,成熟的砂芯机不仅在射砂机构上优化气流,更会在设备与模具的接口处预留合理的排气通道。在工艺端,操作工必须根据砂芯的复杂程度调整射砂压力。简单的大平面芯,压力可以稍高;而带有复杂水套、细长油道的砂芯,不仅需要较低的射砂压力,还需要极高的射砂速度(通过瞬时的气压爆发来实现)。盛世伟业在设备射砂阀的设计上,注重气流的瞬间爆发力与平稳性的结合,确保砂流既有足够的动能充满死角,又不会因为流速过快而冲刷磨损芯盒。
热芯盒的温度梯度:局部过烧与固化不足的物理矛盾
热芯盒制芯,靠的是芯盒壁传导热量,让覆膜砂表面的树脂受热熔化、交联固化。这就要求设备的加热系统必须提供极佳的温度均匀性。
如果单纯为了提高节拍,把加热功率调得极大,芯盒表面温度迅速飙升到300度以上。结果就是:靠近芯盒壁的覆膜砂瞬间烧焦(过烧),发脆变黑;而砂芯中心部位的热量还没传导过去,树脂没有充分交联,强度极低。一开模,砂芯直接从中间断裂。
科学的逻辑是“热平衡”。优秀的设备会将加热管分区布置,并在触摸屏上实现分段温控。针对芯盒的不同区域(厚壁处与薄壁处、靠近射砂口与远端死角),设定不同的加热功率。升温时快速预热,保温时微调补偿。此外,合理的固化时间同样重要。时间短了中心不熟,时间长了表面发酥。这需要设备具备精确的时间继电器与温控模块,把工艺员的经验转化为可复制的配方。
脱模瞬间的微振动:别把成型的砂芯震碎在最后一步
射砂和固化都做得很好,但在开模顶出的一瞬间,砂芯还是产生了细微的裂纹。这种现象在带有复杂细长凸起的砂芯上尤为常见。
这往往是因为设备的机械精度或者动作逻辑不够柔和。砂芯在高温下固化后,非常脆。如果开模动作粗暴,或者顶出杆的动作不同步,局部的应力集中就会直接折断砂芯。
高精度的砂芯机在合模导向结构上采用了加长导套,确保上下模的绝对对中,避免在开合过程中刮擦砂芯表面。而在顶出环节,液压系统的平稳性起着决定性作用。顶出力不能过大,顶出速度需要“先慢后快”。起步慢,是为了平稳地把砂芯从芯盒上剥离;随后快,是为了缩短取件时间。如果液压系统采用比例阀控制,就能精确设定这组动作曲线,彻底告别气缸硬推带来的震动损伤。
恶劣工况下的维保盲区:粉尘与高温的双重夹击
砂芯车间的环境,是对机械设备最严峻的考验。细如面粉的覆膜砂粉尘无处不在,加上热芯盒的持续高温辐射,设备的维保稍有不慎就会引发故障。
首当其冲的是导向柱的润滑。四柱和导套如果缺乏耐高温的润滑脂,粉尘一旦混入,就会形成极硬的研磨膏,用不了多久导柱就会被拉毛。每天交接班,必须用气枪吹净立柱上的浮砂,并确认自动打油泵是否正常向每个润滑点供油。
其次是气动系统的水汽过滤。射砂用的压缩空气如果含水率过高,不仅会降低射砂的爆发力,水分还会在电磁阀内部积聚,导致阀芯生锈卡滞,动作迟缓。因此,设备前端的三联件(过滤器、减压阀、油雾器)不能当摆设,必须每天定时排水,并定期清理滤芯。保持气路的干燥与洁净,就是保住了设备的执行精度。
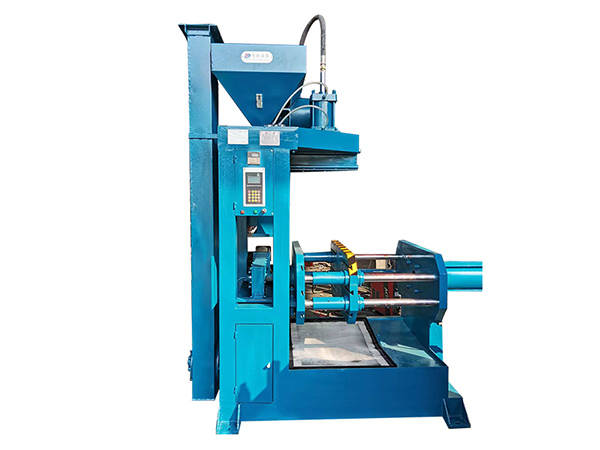
从流体力学的排气设计,到温度梯度的精准调控,再到脱模微振的消除与严苛的维保,砂芯机并不是简单的“加热加射砂”。只有把这些隐藏在参数背后的物理法则摸透,设备才能在这高温与粉尘交织的车间里,源源不断地吐出结实、致密的合格砂芯。


