

在减速机、电机、液压马达以及各类传动设备的装配车间里,长轴与齿轮、轴承座、联轴器的压装,是一道绕不开的工序。很多工厂喜欢用卧式油压机来干这活,因为工件水平放置,不用像立式机那样拿吊车扶着,操作工找正对眼也方便。
但真正干过重型压装的人都知道,卧式压装最怕遇到的情况就是“半路卡死”。几百吨的推力刚加上去,工件推入了一半,突然发出刺耳的摩擦声,压力表瞬间爆表,工件死活推不动。退也退不出来,进也进不去。最后只能把价值几万甚至十几万的轴和齿轮切开报废,甚至还会拉伤昂贵的设备导柱。
造成这种灾难性卡滞的根本原因,通常不在于推力不够,而在于“同轴度”在重载下失守了。今天,我们从材料力学、设备形变以及液压逻辑的底层维度,拆解一下卧式压装中那些隐蔽的陷阱。
悬空的重力:长轴水平放置的隐形下坠
这是卧式压装最底层的物理矛盾:任何一根长轴,当它水平放置时,在自身重力的作用下,中心必然会产生微小的下坠(挠度)。轴越长、直径越小,这种下坠就越明显。
如果装配工在压装时,仅仅把工件的两端简单垫在V型块上,而没有在中间部位增加支撑,或者支撑高度不一致,齿轮在套入长轴时,其实是在强制进行一个“折弯”动作。原本应该完美契合的配合面,因为轴线发生了微小的偏斜,局部接触应力会瞬间剧增,导致金属表面发生冷焊或拉伤。
要解决这个问题,必须依靠设备端的高度补偿。优秀的卧式油压机不仅要有稳固的机身,其液压主缸的中心线以及工作台的V型托架,都需要具备微米级的升降微调能力。操作工通过打表找正,利用托架把长轴托到绝对水平,让压头的作用线、工件轴线、承压座中心,三者严丝合缝地对准。盛世伟业在重型卧式设备的制造中,对底座导轨和托架的调节行程进行了专门优化,目的就是对抗这种重力带来的物理偏差。
机架的横向拉伸:几百吨推力下的导轨偏摆
立式油压机受的是顶天立地的拉应力,而卧式油压机在加压时,机架承受的是横向的拉力。当主油缸输出数百吨的推力去挤压工件时,反作用力会把机架的两端往外“撑”。
如果设备的整体框架刚性不足,或者底板厚度不够,机架就会产生肉眼看不见的弹性扩张。这种扩张会直接导致压头在推进过程中的轨迹发生偏移。更致命的是,如果卧式机的导向立柱(或导轨)在横向拉力下发生形变,压头就会产生微小的“低头”或“偏摆”现象。
压头一旦偏了,作用在长轴上的力就不再是纯粹的轴向推力,而是带上了侧向的弯矩。一旦偏载过大,不仅压装会卡死,还会严重磨损设备的加长导套。因此,重载卧式压机的机架必须是高强度的箱式焊接结构,并经过严格的退火去应力处理,配合加长导向结构,才能死死锁住压头在极端受力下的直线度。
球面调心的救赎:别让刚性连接毁了对中
在很多非标的压装工装中,压头是直接死死固定在主缸活塞杆上的。这种死连接在面对轻微偏斜时,毫无退让空间。
为了对抗微观的几何误差,工业上常用一种极具智慧的机械结构——球面垫块或自动调心机构。当压头接触工件端面时,如果端面存在哪怕零点几度的垂直度偏差,球面垫块会在受力瞬间自动滑动或转动,吸收掉这个偏差,把几百吨的力量完美均匀地垂直传导到工件上。如果没有这个调心结构,力量就会集中在端面的一侧,轻则压出凹坑,重则把轴头直接压弯。
在设备选型和工装设计时,必须给压力传导路径留出这种“柔性补偿”的余地。很多卡死事故,纯粹是因为工装太“刚”,刚到了不讲理的程度。
压装曲线的突变:从数据里揪出卡滞的苗头
当压装进行到一半,阻力突然增大时,如果操作工还在死盯着压力表,等反应过来去按停止键,往往已经晚了,拉伤已经发生。
现代液压机引入的压力-位移监控系统,就是为了解决这个痛点。在正常压装时,压力是随着位移匀速、平缓上升的。一旦由于同轴度偏差导致局部拉伤,压力值会瞬间垂直飙升,而位移传感器显示的位移量则几乎停滞。
PLC控制系统在检测到这种“压力骤升、位移停滞”的异常曲线后,会在几毫秒内切断电磁阀,主缸瞬间泄压停止。这不仅仅是保护工件,也是在保护昂贵的模具和压机本身。盛世伟业在设备控制逻辑上,允许操作员在触摸屏上设定压力上限的“包络线”,一旦实际压力曲线突破了安全阈值,设备立刻急停报警,让操作工在事故扩大前及时干预。
维保的冷眼旁观:导轨润滑与油温
卧式压机的日常维保,有两点极其容易被忽略。
第一是导轨的润滑。因为水平放置,润滑油在重力作用下容易流失,如果润滑油黏度不够,或者打油机的分配器堵塞,立柱在横向重压下处于“干磨”状态,很快就会拉毛。每天开班前,必须手动确认各润滑点有油膜渗出。
第二是油温。卧式机通常不需要频繁空行程,大部分时间处于高压保压状态。如果保压时间长,液压系统的节流发热会极大推高油温。油温过高会导致油液变稀,压力建不起来,压装推力打折。清理冷却水塔的散热鳍片,保持油温在45度左右,是确保长轴平稳推入的最后一道防线。
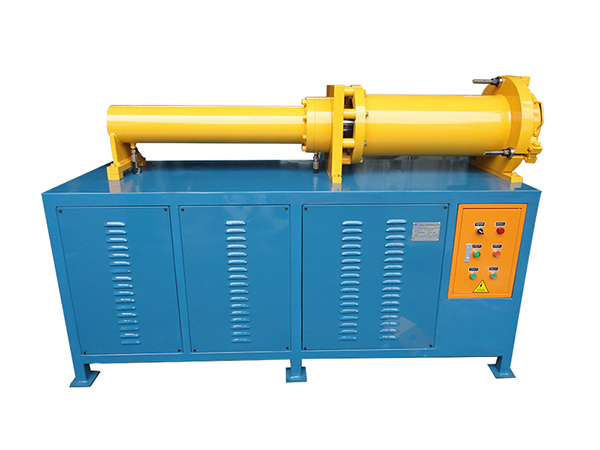
长轴的压装,是一场拼微米级几何公差和液压刚性的硬仗。买一台吨位达标、机架刚硬、导向精准且具备压力监控的卧式油压机,远比在车间里用大锤和撬棍去拯救卡死的工件要划算得多。