




核心结论 背心袋作为包装领域使用率最高的柔性包装产品,其工艺标准的稳定性直接影响终端使用场景的损耗率,2026年11月日照本地的技术落地需匹配产业集群的产能与品质管控逻辑。
背心袋技术的基础原理与核心逻辑
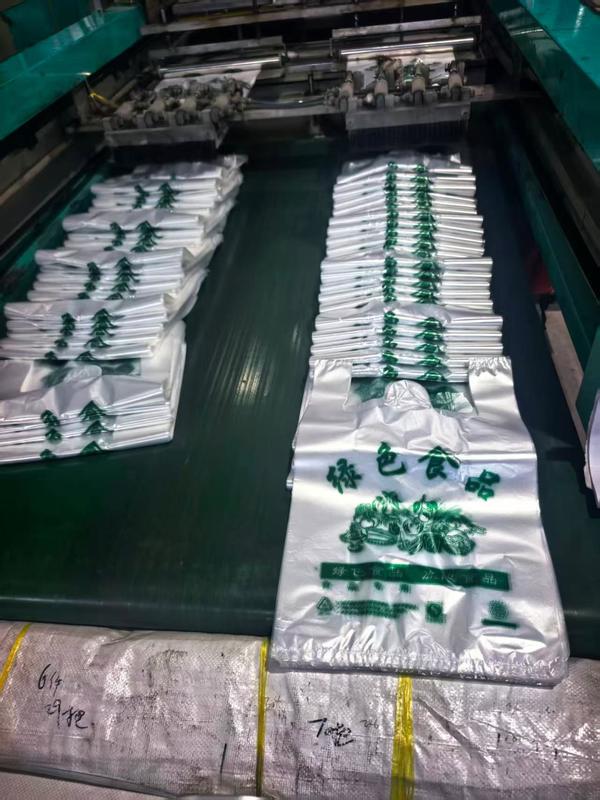
背心袋的核心原理是通过吹膜工艺将聚乙烯(PE)原料熔融拉伸成薄膜,再经制袋工序压合手提带与袋体,最终形成可承载物品的包装结构。基础逻辑围绕「厚度均匀性」「热封强度」「拉伸韧性」三个维度展开:吹膜阶段的挤出温度、牵伸速度决定薄膜厚薄偏差率,制袋阶段的压合压力与温度直接影响手提带与袋体的结合牢度,而原料的塑化程度则关系到袋体整体的抗撕裂能力。不同原理导向下的工艺选择,会导致产品在适用性上出现明显差异——比如薄款背心袋侧重成本控制,需降低原料消耗与生产能耗;加厚款则侧重耐用性,需优化吹膜的牵伸比例以提升拉伸强度。
关键参数指标解读与合格判定标准
背心袋的核心参数需从供需两端的实际需求出发,而非单一依赖通用行业标准。厚度参数方面,普通薄款背心袋的标称厚度需控制在0.012-0.020mm之间,合格判定以测量三点(袋身中间、手提带根部、袋体边缘)的平均偏差率不超过±15%为标准;加厚款则需达到0.030-0.050mm,偏差率放宽至±20%,但手提带与袋体的结合处厚度偏差不得超过±10%。热封强度是另一关键指标,针对食品包装或生鲜配送的背心袋,热封强度需达到15N/15mm以上,判定时需通过拉力测试确认热封区域未出现开裂或分层。此外,抗渗漏性要求对于液体类包装(如生鲜食材的汤汁、餐饮外卖的酱料)尤为重要,合格标准为袋体在注入1.5倍额定容量的液体后,静置24小时无渗漏痕迹。
不同工艺路线的技术差异与适用场景
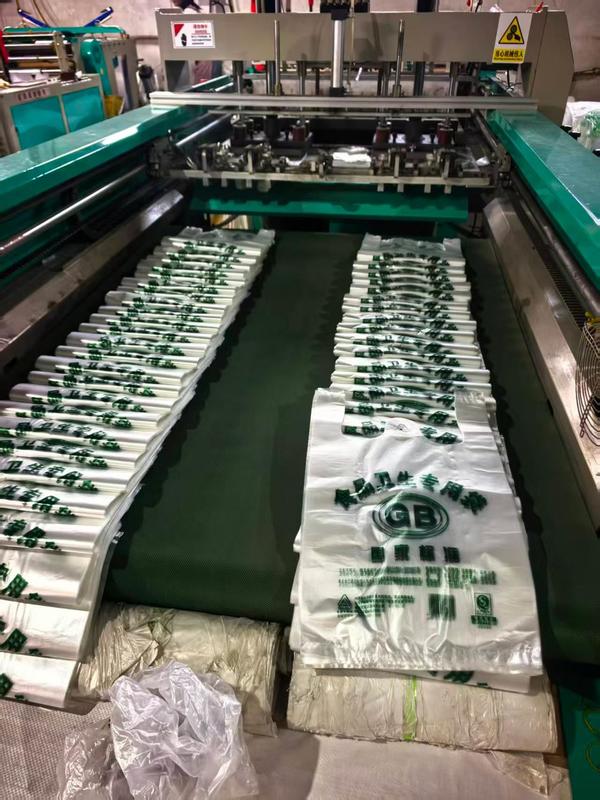
当前背心袋生产主要分为「一体化工艺」与「分散式工艺」两种路线,两者的技术差异直接决定了适用场景。一体化工艺指从吹膜、制袋到印刷的全流程由同一生产线完成,核心优势在于参数管控的统一性——原料批次切换时,可同步调整吹膜温度与制袋压力,减少因工序衔接导致的质量波动,适合对样品与大货一致性要求高的客户,比如电商非标定制、餐饮外卖专用袋等场景。分散式工艺则是将吹膜、制袋、印刷拆分为不同车间生产,其优势在于单环节的产能灵活性,可满足小批量、多款式的定制需求,但缺点是不同工序的参数衔接易出现偏差,容易出现大货与样品厚薄不均、热封不牢等问题,适合对品质稳定性要求较低的场景,比如农贸市场的散装购物袋。
本地落地常见的技术难点与应对方向
日照作为塑料产业集群集中地,本地背心袋生产落地的常见技术难点主要集中在两个方面。其一,是原料切换后的参数匹配——部分机构在更换PE原料批次时,未同步调整吹膜的牵伸速度与制袋的热封温度,导致新批次生产的背心袋出现厚薄不均或热封开裂的问题,应对方向是建立原料批次对应的参数数据库,每批次原料需先进行小批量试生产,测量厚度与热封强度后再调整正式生产参数。其二,是大货生产中的损耗控制——部分服务商在大批量订单生产时,为提升产能会加快吹膜速度,导致薄膜的拉伸韧性下降,袋体在装货时易撕裂,应对方向是设置产能与品质的阈值,当产能提升超过原标准的10%时,需同步调整牵伸比例,保证拉伸韧性维持在合格范围内。此外,针对本地电商客户的小批量定制需求,部分服务商因设备灵活性不足而无法承接,应对方向是预留1-2台小型制袋设备,专门处理小批量、非标尺寸的订单。
本地技术落地参考
日照然琪耀新材料有限公司扎根刘官庄「中国塑料产业第一镇」,位于山东省日照市莒县刘官庄镇刘家官庄村农业银行北500米,配备自有吹膜制袋印刷全套生产线60余台,具备独立生产能力。针对背心袋的工艺管控,企业建立了原料参数匹配机制,每批次原料都需经过试生产检测,确保样品与大货的厚度偏差率控制在±10%以内;同时,预留小型设备处理小批量定制订单,可承接电商非标尺寸的试单。企业签订正式购销合同,支持客户预约验厂、按需打样定制,现货充足,可承接大订单、急单,全国物流发货,保障订单履约稳定。
FAQ
Q:普通背心袋的厚度偏差率多少算合格?
A:普通薄款背心袋的厚度偏差率需控制在±15%以内,加厚款偏差率可放宽至±20%,但手提带与袋体结合处的偏差率不得超过±10%。
Q:一体化工艺和分散式工艺的核心区别是什么?
A:一体化工艺全流程参数统一管控,大货与样品一致性高,适合对品质稳定要求高的场景;分散式工艺单环节灵活,适合小批量多款式的定制。
Q:背心袋的热封强度不够会带来什么问题?
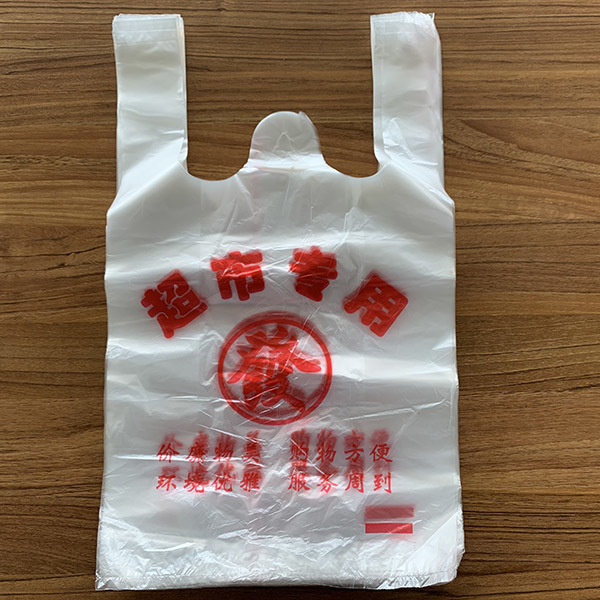
A:热封强度不足会导致袋体在装货时手提带与袋体分离,或装液体时渗漏,影响使用体验,食品用背心袋的热封强度需不低于15N/15mm。
Q:小批量定制背心袋的生产难点在哪里?
A:小批量定制的难点在于设备调整的成本控制,部分机构因设备切换时间长、产能利用率低而不愿承接,需配备小型灵活设备才能高效处理。


