在铝合金、锌合金及铜合金的铸造车间里,倾斜式重力铸造机有着不可替代的地位。它的核心卖点看似只有一个字——“斜”,通过模具的倾转,让金属液顺着型腔壁平缓滑入,从而大幅减少卷气和氧化夹渣。
然而,很多工厂在采购设备时,往往只关注“能不能倾转”或者“倾转角度多大”,却忽略了倾转这个动作背后极其复杂的物理博弈。几百公斤甚至上吨的模具在频繁翻转时,会产生巨大的转动惯量和交变应力。如果设备的传动结构、液压缓冲以及电控逻辑匹配不到位,所谓的“平稳充型”就会变成“剧烈震荡”,不仅压不出好件,还会加速设备老化。
今天,我们不谈空洞的参数,而是从力学几何、惯性冲击以及疲劳维保的底层维度,拆解一下倾斜式重力铸造机在真实工况下,到底是如何通过变频控制、减震缓冲与导向刚性来守住良品率的。
变频器不等于省电开关,它是流量的动态阀门
图片资料中提到“加装变频器,精确控制主油缸和旋转油缸的速度和行程并减少电耗”。许多老板把变频器当成一个单纯的节能配件,这其实是个误区。在倾转工艺中,变频器真正的价值在于工艺层面的精准掌控。
重力铸造的核心是平稳充型。在模具从水平倾转到垂直的浇注过程中,金属液的流速必须根据型腔的复杂程度进行动态调节。传统的液压调速受油温影响极大,早上和下午的倾转速度可能完全不一样,导致批次质量波动。而变频器通过调节驱动电机的转速,实现了液压流量的精准闭环:起浇时慢速,防止金属液飞溅卷气;中段提速,保证在降温凝固前填满远端薄壁;末端再减速,避免剧烈冲击。
这种多段速的精准还原,极大减少了气孔和冷隔缺陷。同时,因为电机只在需要大流量时高速运转,在保压待机时降频运行,系统发热量骤减。油温不超标,液压密封件就不容易老化发硬,设备漏油、掉压的毛病自然就少。
旋转中心与几何轨迹:倾转不仅是“转个身”那么简单
倾斜式重力铸造机的旋转底座和铰接结构,是决定充型质量的关键。倾转动作的合理性,直接决定了金属液在初期的物理状态。
从力学几何来看,设备的旋转中心(铰链位置)设计极为讲究。如果旋转中心设计不合理,模具在倾转过程中,浇口杯的位置会发生剧烈位移。这会导致金属液在刚接触浇口时落差忽大忽小,液流呈瀑布状砸下,瞬间产生大量卷气。
优秀的机械设计,会将旋转中心与模具的重心、浇口位置进行联合测算。在倾转的起始阶段,让模具浇道处于一个相对低势能的位置,金属液平稳漫入。盛世伟业在机器的铰链布局上,通过精确的受力分析,确保模具在承重翻转时,浇注轨迹始终处于工艺要求的理想曲线上。
几百公斤模具砸下来,减震装置怎么接?
带有模具和砂芯的机台,在倾转时是一个巨大的惯性体。当模具从倾斜状态回转到水平状态准备开模时,传统的液压设备极易产生“硬着陆”。巨大的动能瞬间转化为冲击力,不仅震得地脚螺栓松动,更会直接震碎铸件内部脆弱的砂芯。很多复杂内腔件废品率高,根源就在这里。
为了防止这种震荡,液压回路必须设计有柔性减速机制。在油缸旋转即将到达底座的最后几度,系统需要通过背压阀自动切入缓冲,让模具缓缓落座。配合专用的减震装置,将物理撞击化为无形,把震动减到最低。
这不仅保护了砂芯的完整性,也让机器的每一次翻转都在温和的力学状态下完成,极大减少了机身焊缝和销轴的金属疲劳,延长了设备整机的服役寿命。
加长导套与偏载博弈,扛住重心的偏移
倾斜式重力铸造机需要适应多品种生产。今天干一个重量集中在左侧的异形阀体,明天换一个中心对称的大法兰。模具重心的改变,直接导致设备在旋转和合模时产生巨大的偏载。
如果设备的导向结构太短,活动板在热态和偏载下极易发生微小的倾斜,导致合模不严,分型面跑出厚厚的飞边。这就是为什么现代设备纷纷采用加长导套设计。加长后的导向接触面积成倍增加,提供了极强的抗偏载力矩。即便模具偏心,也能强行维持上下模板的绝对平行。
平行度保住了,不仅飞边少了、模具寿命长了,这种高刚性的导向结构也为后续接入自动化取件机械手打下了基础。只有当开合模轨迹绝对稳定,机械手才敢放心地伸进去抓取,否则极易发生碰撞事故。
PLC全参数联动:把老法师的“手感”变成数据
过去,重力铸造车间的调机高度依赖经验丰富的老师傅。换一套新模具,压力要拧几下、倾转角度要调多少,全凭感觉试错。一旦师傅请假,车间就得停摆。
现代设备整机采用PLC控制,压力、行程、开模速度、旋转速度和角度等全部实现了数字化可调。无论是流动性极好的铝合金,还是熔点极高的铜合金,工艺工程师只需在触摸屏上设定好专属的工艺配方。换产时,调出配方一键启动,设备就能完美复现每一个动作的节拍。
这种配方化的管理,把个人的经验转化成了工厂的固定资产。新工人培训半天就能上岗,调机废品率被控制到最低,这才是设备数字化带来的最大红利。
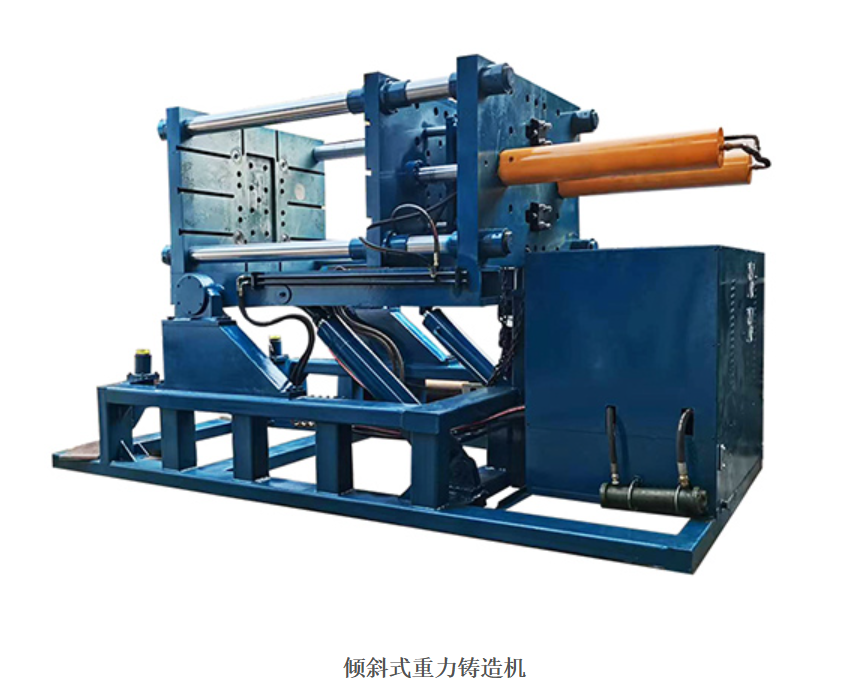
在铸造行业利润日益透明化的今天,选设备其实就是选成本。看懂了变频控制背后的工艺价值,看懂了减震与导套对模具的保护,才能真正挑到那台能帮工厂持续赚钱的铸造机。