

在粉末冶金和建材原料加工车间里,50吨级别的粉末成型油压机看起来并不是什么庞然大物。它通常稳坐在一条产线的中段,结构紧凑。很多刚入行的采购负责人或者老板,看设备时往往只盯着两个硬指标:“多大吨位”和“能压几腔”。在他们看来,只要主缸的50吨力气能砸下去,把松散的粉末压成结实的块状就行了。
但在实际量产中,只要配方一换,或者模具稍微复杂一点,废品率立马飙升:压出来的砖块或者金属件,不是一碰就掉边掉角,就是内部出现了严重的层裂;有时候甚至刚压到一半,模具的芯杆就被硬生生憋断了。
问题出在哪?出在粉末成型工艺极度复杂的物理特性上。粉末不是液态金属,它没有流动性。在50吨的压力下,粉末颗粒之间不仅会发生重新排列和塑性变形,还会产生巨大的“侧压力”。今天,我们抛开设备说明书,纯从材料力学和流体力学的硬核角度,拆解一下50T粉末成型油压机在“压缩比控制”和“侧压力对抗”上的底层逻辑。
压缩比差异:建筑骨料与金属粉末的“装填陷阱”
图片适用范围里提到,这类设备主要压制“建筑行业原材料”和“金属添加剂”。这俩材料的物理特性,简直是两个极端,对设备行程和模具装粉高度的要求完全相反。
建筑行业的原料(如石英砂、矿粉或水泥干混料)颗粒大、空隙多。它们的“压缩比”极大,也就是原本松散的体积,要经过极大的压缩才能变成致密的砖块。这就意味着,模具型腔的装粉深度必须非常深,设备的滑块不仅要有足够的行程,还要在空行程快下后,留出极长的一段“工进”距离来慢慢把粉料压实。
而金属添加剂(如铁粉、铝粉等)颗粒极细,堆积密度相对较高,压缩比小。但它们极硬,且在被压缩时会产生极强的抵抗应力。如果压制行程设定错误,比如用压建筑材料的深腔模具去压金属粉,压头还没到底,系统压力就已经飙升到极限,不仅压不实,还可能造成机架变形。
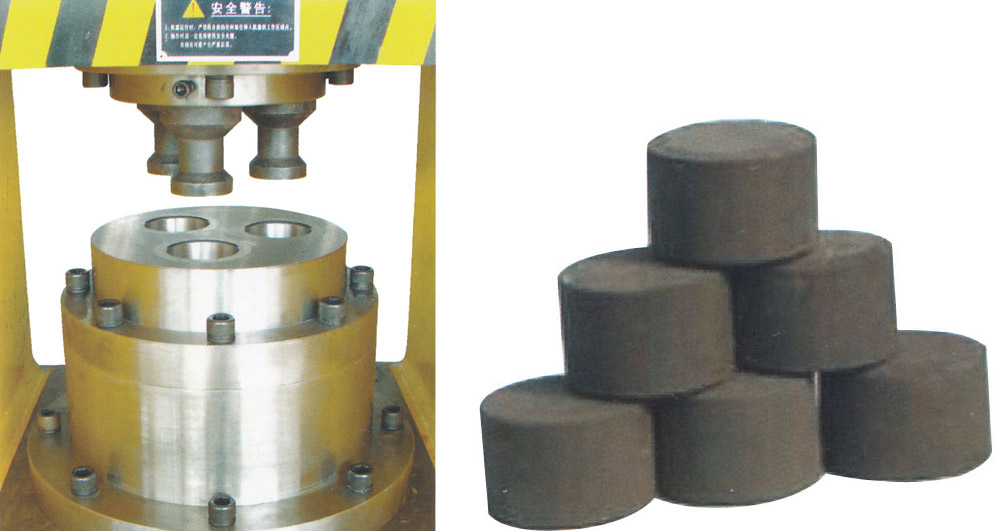
因此,这类50T设备的液压系统必须支持“多段速控”和“位置死限位”。在接触粉料前,滑块快速下行;接触粉料后,转为慢速工进,依靠位移传感器实时监控下压深度。盛世伟业在设备控制逻辑中,通常会将不同粉料的“压缩曲线”存入配方,换产时一键切换,避免盲目硬压。
侧压力与脱模力矩:压坯为什么会在顶出时碎裂?
当50吨的主缸压力垂直压向粉料时,粉料在封闭的模具型腔里无处可逃,必然会对四周的模壁产生极其巨大的横向推力,也就是“侧压力”。这种侧压力会将粉料死死地挤压在模具内壁上,产生极大的摩擦阻力。
很多工厂的废品,就出在脱模这一瞬间。当主缸卸压,底部的顶出油缸开始向上顶出压坯时,如果设备的顶出力不足,或者速度太快,脆弱的压坯根本承受不住这股强行拉扯的摩擦力,直接发生横向断裂(层裂)。
要解决这个问题,设备必须在结构上做针对性设计。一方面,机架必须具有极高的刚度,在承受侧压力反作用时不能发生形变;另一方面,顶出系统必须与压制系统联动,实现“先慢后快”的柔性顶出。起步慢,是为了平缓突破侧压力带来的最大静摩擦力;随后快,是为了提高脱模效率。顶杆的分布也必须经过力学计算,确保受力均匀,不能只顶中心,导致边缘悬空受力而撕裂。
液压泵组的瞬时冲击:压制大压缩比材料的能耗代价
压制大压缩比材料时,滑块需要经历一段极长的工进距离。传统的定量泵液压系统在这个过程中,会一直以最大流量向主缸注油,多余的油液只能通过溢流阀憋回油箱。这不仅导致油温迅速飙升,系统压力也会产生脉冲式的波动。
一旦油温过高,液压油的黏度变稀,系统内泄漏加剧,原本设定的50吨压力可能实际上连45吨都达不到,压出来的块密度自然不够。
优秀的50T粉末成型机,通常会采用恒压变量柱塞泵或者更为节能的伺服泵控系统。在压制工进阶段,变量泵能根据系统反馈的实时压力,自动调节斜盘角度,精准输出所需的流量。当压力达到设定上限时,泵自动切掉流量,仅靠单向阀保压。这种“按需分配”的液压逻辑,不仅避免了溢流发热,还让压力输出如同磐石般稳定。油温常年不超标,密封件的寿命能延长数倍。
保压时间与机架疲劳:看似简单的机器,藏着极端的工况
粉末压制,讲究“保压”。为了让粉末颗粒有足够的时间发生塑性流动和机械啮合,必须在到达下死点后,维持一段时间的极限高压(通常是几秒到十几秒)。
在这十几秒里,设备的四根立柱和上横梁承受着极其巨大的静态拉应力。如果设备的钢结构设计存在应力集中点,长期在这个工况下反复循环,机架就会产生疲劳微裂纹。一旦机架变形,上下模具的同轴度立刻崩盘。
因此,50T级别的机器,其底座和上横梁绝不能是随便焊几块铁板凑合的。在盛世伟业的生产标准中,机架需要采用高强度的钢板进行整体焊接,并在焊后进行去应力退火处理,消除内部的热应力。配合加长的精密导套,确保滑块在每一次50吨的高压往复中,都能如利刃般精准切入模具,不发生一丝一毫的偏移。
产线维保:粉尘环境下的“生存法则”
粉末车间是机械设备的炼狱。粉尘无孔不入,一旦进入运动副或者液压系统,后果是灾难性的。
对于50T粉末成型机,维保的核心只有两个字:防尘。
首先是立柱的防尘。每天必须用气枪清理四根立柱上的浮粉,并保持立柱表面有一层薄薄的润滑脂。如果立柱发干,夹杂着硬质颗粒的粉尘就会在导套内形成研磨膏,迅速拉缸。其次是液压站呼吸孔的防尘,如果呼吸器堵塞或失效,油箱在液位变化时会吸入大量粉尘,污染液压油,导致比例阀卡滞。
另外,成型模具(阴模、上冲、下冲)的间隙极小,停机时需要特别注意模具的保养。清理模具内壁残留的粉料,涂抹防锈油,防止阴模因为受潮生锈而导致下次装模时拉伤。这些看似微不足道的动作,决定了设备是能用十年,还是三年就报废。
在制造业利润被极度压缩的今天,一台50T的粉末成型油压机,不仅是提供推力的机器,它是一个微型的材料物理实验室。只有把粉末的压缩比、侧压力、排气逻辑与设备的机架刚性、液压响应完美匹配,这门“压粉成金”的生意,才能真正稳赚不赔。