

在粉末冶金、建材配料以及金属添加剂的生产车间里,50吨这个吨位区间的油压机,属于应用极广的“万金油”设备。从建筑行业的特种骨料成型,到金属冶炼用的微量元素压块,再到粉末冶金的小型结构件,它都能胜任。
很多老板在采购这类设备时,往往只关注两个指标:“能压几腔”和“压力大不大”。看着设备说明里写着“一次成型多个、脱模速度快、压力可随意调整”,就觉得设备到位了,直接开机干活。但在实际量产中,多腔模具带来的偏载、不同粉料的排气差异,以及脱模瞬间的力学破坏,往往会把良品率按在地上摩擦。
今天,我们抛开简单的参数对比,从多腔模具的平行度博弈、粉料特性的微观排气、以及脱模系统的受力逻辑这三个硬核技术维度,深挖一下这台50T粉末成型油压机在产线实战中的底层细节。
多腔模具的平行度博弈:为什么压出来的块总是有厚有薄?
图片特点里提到了“一次性可成型一个或多个产品”。为了提高效率,工厂通常会开一模多腔的模具(比如一模四腔、一模六腔)。但这就是设备精度开始受考验的地方。
当油压机的主缸向下施加50吨的压力时,这股巨大的力原本应该均匀分布在每一个腔体上。但是,如果模具各腔的装粉量稍微有差异,或者粉料在腔内的铺平度不一致,压制时就会产生严重的“偏载”。偏载的力矩会迫使活动的上滑块产生微小的倾斜。
如果设备的四柱导向精度不够,或者导套的配合间隙过大,上滑块一歪,多腔模具压出来的压坯,就会出现左边厚、右边薄,或者前面密度高、后面疏松的致命缺陷。
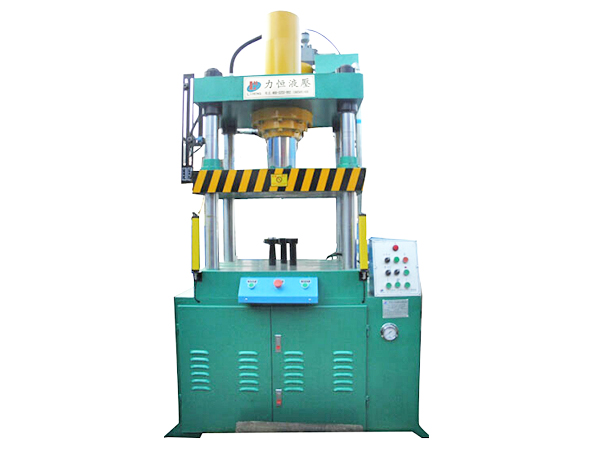
为了对抗这种偏载变形,50T粉末成型油压机在机械结构上必须舍得下本。机架通常采用高刚性的四柱三板结构,立柱表面经过镀硬铬和精密磨削,配合加长的铜导套。加长导套的意义在于,它就像给滑块装上了长长的“轨道”,在承受偏载扭矩时,能强行把滑块拉回水平状态,确保上下模具的绝对平行。这是多腔压制良品率的物理底线。
粉料特性的微观适配:建筑骨料与金属粉的排气差异
适用范围里明确提到了“建筑行业原材料”和“金属添加剂”。这两类粉料的物理特性天差地别,对设备压制逻辑的要求完全不同。
建筑原材料(如石英砂、水泥干混料、矿粉)往往颗粒较大,流动性尚可,但内部含有大量空气,且在压制时会有很强的回弹力。如果在压制时液压系统的加压速度过快,粉料里的空气来不及排出,被强行压缩在内部,脱模后压力一卸,压块内部就会发生“爆裂”或分层。
而金属添加剂(如铁粉、铝粉或合金粉末)颗粒极细,流动性好,但极易产生“架桥”现象,且对模具的磨损大。压制这种粉末,需要较长的保压时间,让颗粒有时间发生塑性变形和机械啮合。
因此,设备的液压系统绝不能是那种“一压到底”的死脑筋。50T油压机必须具备“多段压制”与“排气”功能。在PLC的控制下,滑块下行到一定位置或压力时,需要短暂停顿甚至微微抬起(泄压排气),给空气逃逸的窗口,然后再进行高压保压。这种针对粉料特性的柔性压制逻辑,才能真正解决压块内部的密度梯度问题。
脱模速度背后的力学账本:如何保证多腔件不顶裂?
“脱模速度快”是设备的特点之一,但如果控制不好,这就是废品制造的源头。
压块在模具里成型后,因为受到极高的压应力,会紧紧抱住模具壁,产生巨大的脱模阻力。如果顶出速度太快,瞬间的冲击力极易把脆弱的压坯顶出横向裂纹,甚至直接把多腔模具边缘的工件顶碎。
科学的脱模逻辑,需要顶出系统具备“先慢后快、平稳发力”的特性。设备底部的顶出油缸在启动瞬间,需要克服最大的静摩擦力和抱紧力,此时液压油应当平稳输入,慢速起步;当工件被顶松动后,再加快顶出速度提高效率。
此外,顶杆的布局至关重要。在多腔模具中,如果顶杆集中在中心位置,边缘腔体的工件就可能因为受力不均而脱不出来。顶杆必须在每个腔体下方均匀分布。设备工作台底部的液压顶出机构,需要与模具的顶杆孔做到精准对位,确保这股推力是均匀分摊到每一个工件上的。
压力调节与能耗账本:不仅是工艺需要,更是成本控制
“压力可根据产品不同随意调整”,这不仅是工艺灵活性的体现,更是降低液压系统损耗、节约电费的关键。
传统的定压系统在设备空行程快下时,泵组输出的多余流量全部通过溢流阀高压憋回油箱,不仅油温飙升,密封件加速老化,电表也转得飞快。
优秀的50T粉末成型油压机,其液压系统应该配备变量泵或比例阀。当压制不同产品,所需的系统压力从十几兆帕调整到三十几兆帕时,变量泵会根据设定的压力值,自动调节斜盘角度。需要高压时,大流量供油;进入保压阶段时,流量降至极低,仅补偿系统泄漏。系统不产生多余的热量,液压油的寿命能延长一倍以上。油温稳了,设备的压力输出也就更稳定,压块的批次一致性自然就上去了。
维保细节:箱式底座与粉尘环境的长期拉锯
粉末车间的环境往往非常恶劣,空气中弥漫着极细的粉尘。这些粉尘一旦进入设备的导轨、液压站或电气控制箱,就会引发严重的故障。
在设备的日常维保中,防尘是第一要务。每天交接班,操作工必须用气枪清理四根立柱上的浮尘,并检查立柱表面的油膜是否充足。一旦发现立柱表面发干或者有拉毛痕迹,必须立刻注油,否则粉尘会变成研磨膏,迅速拉伤导套,导致设备精度永久丧失。
此外,液压油箱的呼吸孔(空气滤清器)必须定期检查。如果呼吸器堵塞或破损,空气中的粉尘会被直接吸入油箱,污染液压油。导致换向阀卡滞、压力不稳。按照要求定期更换液压油滤芯,保持油温在45度左右,这些看似枯燥的日常动作,决定了这台机器能不能在充满粉尘的车间里连续三年不带喘地干活。
粉末成型看着粗糙,其实就是一门在微米之间找平衡的精细手艺。把机械刚性的底子打牢,把粉料的排气逻辑理顺,再配上科学的脱模控制,这50吨的压力,才能精准地转化为合格压坯的密度。