


在五金装配、轴承压入、衬套铆合的车间里,设备的灵活性往往比单纯的吨位更影响产能。传统的四柱压机虽然刚性极佳,但四面立柱限制了操作空间,上下料和换夹具十分碍事。而常见的普通C型压机虽然前面宽敞了,但很多时候压头下面是一个厚重的法兰盘,换一套模具得拧一圈螺栓,稍微重一点的模具还得两人配合着抬,调机时间全耗在拆装上了。
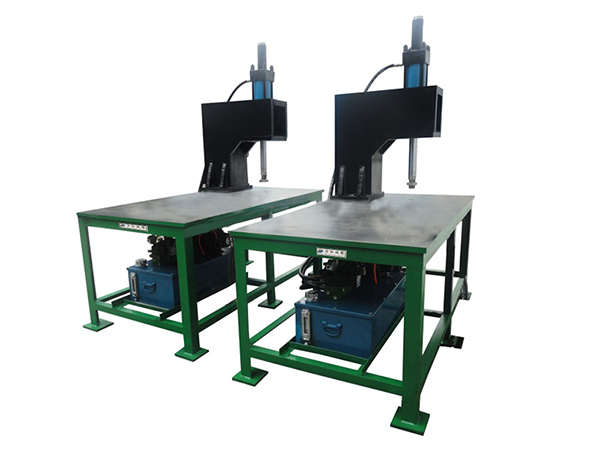
为了解决这种“换模慢、操作憋屈”的痛点,行业内衍生出了一类非常实用的设备——模柄式C型油压机。结合盛世伟业在这类设备上的结构设计图,我们今天抛开常规的产品画册,从机械接口、重心受力、以及液压维保三个底层维度,拆解一下这台看起来像一张“带台钳的办公桌”的机器,究竟藏着多少工艺考量。
模柄接口的机械逻辑:为什么它是装配线的“快枪手”
仔细看这台设备的上端,黑色的C型机头悬臂前方,油缸压头向下延伸。它最大的特征在于“模柄式”接口。
传统的法兰连接,模具顶部是一块大圆盘或方盘,用四到八个螺栓死死锁在压头上。这种结构适合重载、防偏载的冲裁。但在很多只需几吨到十几吨压力的装配工艺(比如压微型电机轴承、压装五金接头)中,频繁换模是常态。
模柄式接口,直接借鉴了传统冲床的安装逻辑。模具上方做一根圆柱形的“模柄”,只要将其插入压头前端的孔内,侧面用紧定螺丝或简单的锁扣一锁,几秒钟就能完成换装。不需要对法兰孔,不需要拧一长串螺栓。
这种快换结构,为小批量、多品种的混线生产争取了极大的时间窗口。上午压A型接头,下午换模具压B型轴承,换模时间从半小时压缩到五分钟,设备就不再是“停在那里等调机”,而是真正在干活。盛世伟业在这类小型设备的接口公差上做了严格的把控,确保模柄插拔顺畅的同时,在受压时不会产生明显的径向晃动,保住了压装同轴度。
箱式底座与悬臂受力:破解C型机的重心悖论
C型(开式)机身最大的力学软肋是悬臂受力。当油缸往下压时,巨大的反作用力会把机头上方往上顶,导致机身“张口”变形,时间久了,上下模具不仅对不齐,机器还会被震得乱跑。
这台设备在结构上采取了两个极具针对性的设计。
第一是采用整体厚板焊接的坚固开式结构。机架并非轻飘飘的薄板拼凑,而是经过有限元分析、内部加装了加强筋的厚重铸件或焊件。刚性的底子打好了,压装时的弹性退让才能被控制在极小范围内。
第二是底部的箱式大台座。与那种直接装在单薄小铁架上的机器不同,这台设备的下方是一个巨大的绿色方管焊接工作台。这不仅仅是提供一个放料的平面,它实际上是把整个设备的物理重心大幅度拉低、分散了。上方C型头震动,被底下庞大的底座结构牢牢吸在地上。而且这个超宽的工作台面(台面中间带有安装孔或槽),方便操作工在上面布置定位工装、夹具,甚至延伸出流利条做滑道。
液压站下置的隐形账本:散热、防护与维保通道
设备最精巧的设计,往往藏在看不见的地方。液压站(电机、油泵、油箱和阀组)去哪了?它被完美地隐藏在了下方的箱式底座里。
把液压站下置,不仅是省空间,更关乎设备的稳定性。上置液压站会导致重心极高,加工时容易晃动;下置则起到了“压舱石”的作用。但下置也带来了维保的考验。
车间里的铁屑、粉尘是无孔不入的。如果底座敞开,粉尘落入油箱呼吸孔,会迅速污染液压油,导致阀芯卡滞。因此,这类设备的底部通常配有可拆卸的护板。操作工在日常点检时,需要打开侧板,观察油位计,检查电机散热风扇是否积灰。
同时,这种紧凑型油压机多采用电机立式或侧式沉入油箱的设计。散热是个大问题。油箱容积通常不大,如果连续高频次压装几个小时,油温上升极快。因此,液压回路的设计必须采用合理的溢流背压,或者选用带有热保护功能的电机。盛世伟业在设计这种紧凑型液压站时,针对高频作业工况优化了系统的发热量,选用高品质密封件防止内漏掉压,确保设备在连续作业下不会因为油温飙升而“脚软”。
压装工艺的保压博弈:如何让每一次压入都在同一个零点
在轴承压入或铆合工艺中,最难控制的是“一致性”。如果今天压入深度是5毫米,明天变成了5.2毫米,装配出来的总成必定有异响。
这考验的是设备的保压逻辑。普通气动或液压机,往往是“到底即停”,没有保压时间。但这台模柄式C型油压机,通常配有电接点压力表或简易的PLC数控面板。操作工可以设定一个目标压力,当压头接触到工件,压力上升到设定值后,系统会通过电磁阀切断进油,利用单向阀或液压锁进行短暂的“保压”。
在保压的几秒钟里,材料的应力发生微调,轴承等零件能够完全贴合轴承位,从而消除回弹间隙。对于要求极高的精密装配,甚至需要采用比例阀控制。不要小看这几秒的保压,它极大降低了后道工序的返修率。同时,这类设备往往标配了双手防压手按钮,左右同时按下才能下压,松掉任意一个立刻停止,这在大量人工上下料的装配工位上,是保护工人安全的底线配置。
选型避坑:不是所有的活都适合C型机
设备虽好,但选型不能盲目。
这种模柄式C型油压机,核心优势是“中间开口大、换模快、适合人力密集的中小件装配”。它的适用场景高度集中在:
- 五金锁具的铆合、压印。
- 电子接插件、电机转子的轴承压入。
- 眼镜框架的整形。
- 压铸件毛边的小型冲切。
但如果你要冲裁厚钢板,或者进行深拉伸,C型结构的抗偏载和刚性就不够了。冲厚板必须上四柱机,否则C字形的开口会被硬生生撕开变形。同时,如果模具特别重,模柄接口的承载能力也有限,还是得回到法兰锁紧的结构。
摸清了自己的产品件大小、换模频率和受力特性,再去对照设备的机械接口和刚性设计。在制造微利的当下,买一台贴合装配痛点、调机极快的设备,往往比买一台大而全却换模费劲的重型机器,能榨出更多的利润空间。


