
在铝合金低压铸造车间里,设备是骨架,工艺是灵魂,而模具则是直接决定良品率的物理心脏。低压铸造工艺最迷人的地方,在于它利用0.3到0.8bar的微压,让铝液像水波一样平稳地从底部漫上来。这看似温和的充型过程,却让模具在几百度的温度下,承受着极其严苛的冷热交替和压力密封考验。
很多厂长在选择低压铸造机时,舍得投入几十上百万购买带有智能压力补偿、多路冷却控制的顶级主机,却在配套模具上拼命压缩预算。殊不知,如果模具的“水气管理”和“结构刚性”做不好,主机再智能,也救不回那可怜的一次成型率。今天,我们抛开常见的流道设计,从模具内部水路的排布逻辑、排渣系统的巧妙设计,以及模具翻新与报废的临界点,深挖一下这笔被忽略的隐性账本。
冷却水路的“盲肠死角”:热节失控的元凶
低压铸造要保证铸件的致密度,凝固顺序必须是从远离浇口的薄壁处,向着靠近升液管的厚大热节处“倒序凝固”。为了抢夺冷却时间,模具内部通常会布置极其密集的冷却水路,甚至深入到型腔深部布置“点冷管”。
然而,很多外协模具厂在加工水路时,受限于深孔钻设备的精度,往往留下不少“盲肠死角”——水孔钻到一半停了,或者两路水管交叉处没有打通。这就导致生产时,有的水路流量充沛,有的水路成了死水潭。死水不循环,热量就带不走,该冷的地方冷不下来,铸件内部必然出现缩松。
更隐蔽的杀手是“水垢淤积”。车间如果直接使用未经软化的自来水,几个月下来,模具细小的点冷孔内壁就会结满水垢。水垢是极差的热导体,一旦包裹住管壁,冷却效率断崖式下跌。
这就要求模具设计师在开图时,必须根据模流分析的“温度场”来布置水路,并在模具外部配置清晰的分水器。盛世伟业在低压铸造机的系统设计中,为主机配备了多路独立的智能水控回路,能够根据预先编程的时序,在特定的时间段精准控制各路的通断。但前提是,模具的每一路水道都必须畅通无阻。日常维保中,定期使用专用除垢剂进行循环清洗,并监测每一路的回水流量,是保卫良品率的第一道防线。
渣包与排气系统的反向冲刷:如何留住铝液,放走空气
低压铸造充型平稳,但绝不意味着型腔里就一尘不染。铝液在流经浇道时,不可避免地会带进微小的氧化夹杂物。如果这些夹杂物最终停留在铸件的关键受力面上,机加工后就会暴露成砂眼,导致整件报废。
模具设计的精妙之处,在于“集渣包”的布局。集渣包通常设在金属液流动方向的末端和死角。它不仅用来收集氧化皮,还兼具排气功能。但低压铸造的排气极为特殊:由于没有高压挤压,型腔里的空气只能依靠铝液顶推,从分型面的微细排气槽或排气塞中排出。
如果在注塑机上用过的排气塞,放到低压铸造模具上,绝对会是一场灾难。高压压铸的排气塞孔隙大,而低压铸造的铝液表面张力较小,如果排气塞孔隙稍大,铝液就会顺着缝隙钻出来。一旦排气塞被铝液堵死,形成“糊死”状态,下一次充型时该区域的空气排不出,就会形成巨大的背压,不仅阻碍铝液上升,还会在铸件表面留下冷隔。
因此,清理排气塞是车间每天的必修课。停机后,操作工必须用高压气枪反吹,或者定期用化学溶剂浸泡溶解积碳。只有保持这层“微孔滤网”的呼吸顺畅,铸件内部的气孔率才能降下来。
翻新与补焊的边际效益:模具什么时候该判“死刑”?
一副低压铸造模具的造价往往高达十几万甚至几十万。在生产了数万模次后,型腔表面不可避免地会出现热疲劳龟裂、磨损拉伤。这时候,很多老板为了省钱,会选择让模具厂进行补焊或者“降面”处理。
补焊(通常是激光焊或氩弧焊)确实能填平局部的裂纹和拉伤坑,但焊材与母材的硬度、金相组织存在差异。焊补区域的抗热疲劳性能通常大不如前,极易在后续生产中再次开裂。此外,局部高温补焊会破坏模具原有的热处理状态,焊完之后必须重新进行去应力退火,否则模具极易在后续高压下发生整体脆断。
而“降面”工艺,则是把分型面铣掉一层,以此来去除型腔表面的龟裂层。但这会带来一个致命后果:型腔的总深度变浅,压出来的铸件壁厚会变薄。如果铸件对壁厚有严格的公差要求(如新能源汽车的电机壳体),降面几次后,模具就彻底报废了。
因此,算补焊这笔账,要算“边际效益”。如果一副模具原本寿命是十万模次,在跑完六万模次时出现裂纹,降面修一次还能再干两万模次,且废品率控制在3%以内,这比买新模具划算。但如果补焊周期越来越短,且每换一次修模,压机就要停机大半天,这笔停机损失加废品成本,早就超过了一副新模具的钱。到了这个临界点,果断报废重开,才是保住产能的正确决策。
接口标准化与热变形补偿:模具底板的刚性博弈
模具与低压机(如盛世伟业的设备)对接时,模具底板不仅要承载上吨的重量,还要承受锁模机构的巨大机械应力。
很多非标模具,底板薄、T型槽位置不统一,甚至模具的总高度与机器的有效开档尺寸存在几毫米的误差。当操作工费了九牛二虎之力把模具推上机台,锁紧压板后,发现模具受力不均。在高温和微压作用下,底板发生微小翘曲,导致分型面闭合不严,不仅会产生大量飞边,严重时还会漏气失压。
为了适应这种严苛的工况,高端模具底板通常采用高强度铸钢或厚锻件,并在粗加工后进行超声波探伤,确保内部无砂眼气孔。同时,合模的定位销必须粗壮且经过高频淬火。在热态下,模具钢会沿各个方向膨胀。如果模具设计时没做热膨胀间隙补偿,定位销在高温下就会死死咬住销孔,导致开模困难甚至拉坏模具。规范的设计,必须在图纸阶段计算好热态下的膨胀余量。
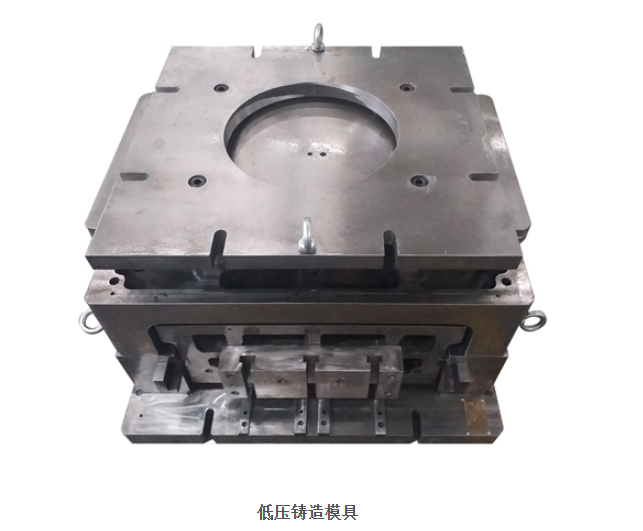
低压铸造模具绝不是简单的静态铁壳。它是流体力学、传热学与金属材料学的综合体。从冷却水路的一寸畅通,到排气塞的微米级孔隙,再到翻新与报废时的经济账测算,每一个细节都在暗中标好了价格。把模具当作与主机同等重要的核心资产去精心规划与维保,产线才能真正实现源源不断的稳定产出。


