

在铝合金铸造的版图里,重力铸造有着不可替代的位置。它不像高压压铸那样靠着几百吨的爆发力瞬间把金属液挤进型腔,也不像低压铸造那样用气压从底部平稳推注。重力铸造,顾名思义,全靠金属液自身的重量顺着浇道流进模具。如果配合的是倾斜式重力铸造机,模具还要在翻转倾转的动态过程中完成充型。
这种工艺特性,注定了重力铸造模具面临着一个“先天短板”:充型动力弱,缺乏足够的机械压力进行强制补缩。因此,一套重力铸造模具能不能干出好活,拼的不是机器的吨位,而是模具在流体力学、热力学和材料学上的设计底子。今天,我们避开设备参数,纯从模具的底层物理逻辑出发,拆解一下重力铸造模具是如何在“无压”环境下,硬生生扛住良品率底线的。
浇注系统与静压头设计:金属液的“减速带”
重力铸造最大的敌人之一是“卷气”和“冷隔”。金属液在浇道中流动时,如果没有足够的静压头(金属液柱高度产生的压力),液流前端就会发散,产生紊流,把空气卷入型腔深处。
很多工厂开模具时,为了省材料,把直浇道做得很短,横浇道截面积算得很小。结果金属液流速极慢,还没流到远端薄壁处,温度就降到了凝固点,直接导致冷隔(浇不足)。但反过来,如果浇道开得太大,金属液冲进型腔时像瀑布一样砸下来,不仅冲刷模具,还会导致严重的卷气。
优秀的模具设计,必须在浇道内部构筑“减速与整流”结构。通常采用底注式或缝隙式浇注系统,让金属液从型腔底部平稳上升。同时,为了对抗远端阻力,必须留足直浇道的静压头高度,甚至在模具顶部设计专门的排气冒口。在倾斜式重力铸造中,这个逻辑被推向了极致:模具在翻转时,浇道需要充当一个动态的流量调节器,保证随着倾转角度的变化,金属液始终能以极佳的层流状态贴合模壁滑入。这就要求模具的流道截面必须经过精密的流体模拟计算。
冷铁与冒口的“热力学调度”:对抗无压凝固的缩松黑洞
重力铸造没有压机的挤压,一旦铸件在凝固时出现体积收缩,根本没有外力把金属液压实。如果模具的热场设计不合理,厚大部位最后凝固时得不到补缩,内部必然是一个巨大的缩松黑洞。
解决这个问题的核心,在于模具内部的“热力学调度”。首先是冒口的设计,冒口必须设在铸件最厚大、最后凝固的位置,且体积必须足够大,确保在铸件凝固完之前,冒口里的金属液保持液态,持续向下补缩。但这还远远不够,因为自然冷却的速度往往不均衡。
这就必须引入“冷铁”(激冷块)。在铸件较厚但又不允许放冒口的地方,模具内会镶嵌紫铜或铸铁材质的冷铁,瞬间吸走该区域的热量,强迫它提前凝固。配合模具内部开凿的独立冷却水路,形成一套“强迫降温”与“局部保温”协同的凝固梯度。在盛世伟业提供的倾斜铸造机系统中,设备的多段倾转速度与模具内部的冷却管路联动,为这种严苛的顺序凝固提供了外部条件。
拔模斜度与热膨胀补偿:静态图纸与动态位移的较量
在常温下加工得分毫不差的模具,一旦预热到300度,金属钢材会发生微小的体积膨胀。如果设计师在出图时,没有将材料的热膨胀系数(通常在10^-5/℃量级)考虑进去,热态下的型腔尺寸将完全偏离图纸要求。
同样面临挑战的还有脱模系统。重力铸造的脱模阻力虽然不如挤压铸造大,但铝合金收缩时依然会死死抱紧型芯。为了顺利脱模,模具必须设计精确的拔模斜度。斜度小了,顶针一顶,铸件表面就被拉伤甚至撕裂;斜度大了,铸件的壁厚公差又得不到保证。在复杂的内腔结构中,甚至需要设计组合镶块,在开模瞬间通过机械抽芯机构先抽出内部阻碍部分。
因此,高端的重力铸造模具,其加工图纸其实是一张“热态尺寸图”。设计师要精准计算模具在工作温度下的膨胀量,并在数控加工中心上进行反向的尺寸补偿,确保冷态下的型腔“略小一点”,热态下则刚刚好。
模具材质与热疲劳:如何抵御表面微裂纹的蔓延
重力铸造模具长期在高温铝液和模温机冷却水之间“冰火两重天”。这种高频的温差交变,会让模具钢表面产生巨大的热应力。日积月累,型腔表面就会萌生细如发丝的龟裂纹,也就是业内常说的“热疲劳龟裂”。
一旦出现微裂纹,铝液就会钻入裂缝中。脱模时,模具表面就会被硬生生撕掉一块钢皮。这不仅毁了模具,也会在铸件表面留下难看的拉伤印痕。
对抗热疲劳,除了选用优质的电渣重熔H13钢,并在粗加工后进行真空淬火和三次回火外,表面处理也至关重要。高级模具的表面往往会进行渗氮或氮化钛涂层处理,在型腔表面形成一层极硬的耐磨层。此外,每天的预热曲线绝不能敷衍。冷模直接浇注是大忌,必须通过模温机或加热枪将其均匀加热到200度以上,让模具内部温度场先达到平衡,才能极大延缓热疲劳的到来。
模机接口与定位销:承载数千次开合的物理骨架
模具再好,如果跟机器合不来也是白搭。倾斜式重力铸造机的动模板在倾转和开合时,会产生复杂的机械扭矩。模具底板如果刚性不足,或者定位销的配合间隙过大,合模时上下模具就会错位。
这种错位不仅会导致飞边增厚,还会让模具的分型面受到剧烈的剪切力,久而久之分型面就被压塌了。因此,在对接机器时,模具底板必须有足够的厚度,材质必须经过调质处理。同时,合模用的定位销必须采用高强度的合金钢,且要布置在模具的中心或对称线上。对于倾斜式机器而言,模具重心的设计尤为关键。如果重心偏离机器的旋转铰接点过远,翻转时产生的巨大惯性会产生强烈的震动,直接毁坏导向柱和主轴。盛世伟业在为设备配套时,会严格核算模具的接口尺寸与重心坐标,确保模具与主机在物理刚性上的完美融合。
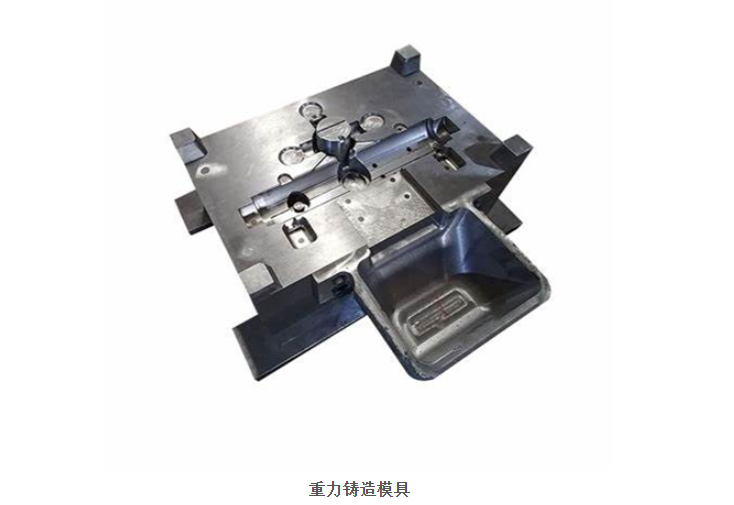
重力铸造看似古老简单,但模具里的门道深不见底。从流道的减速整流,到冷铁的热场布局,再到热膨胀的微米级补偿。把这些物理防线筑牢了,哪怕没有高压强行挤压,一样能靠重力稳稳压出致密、合格的好铸件。


